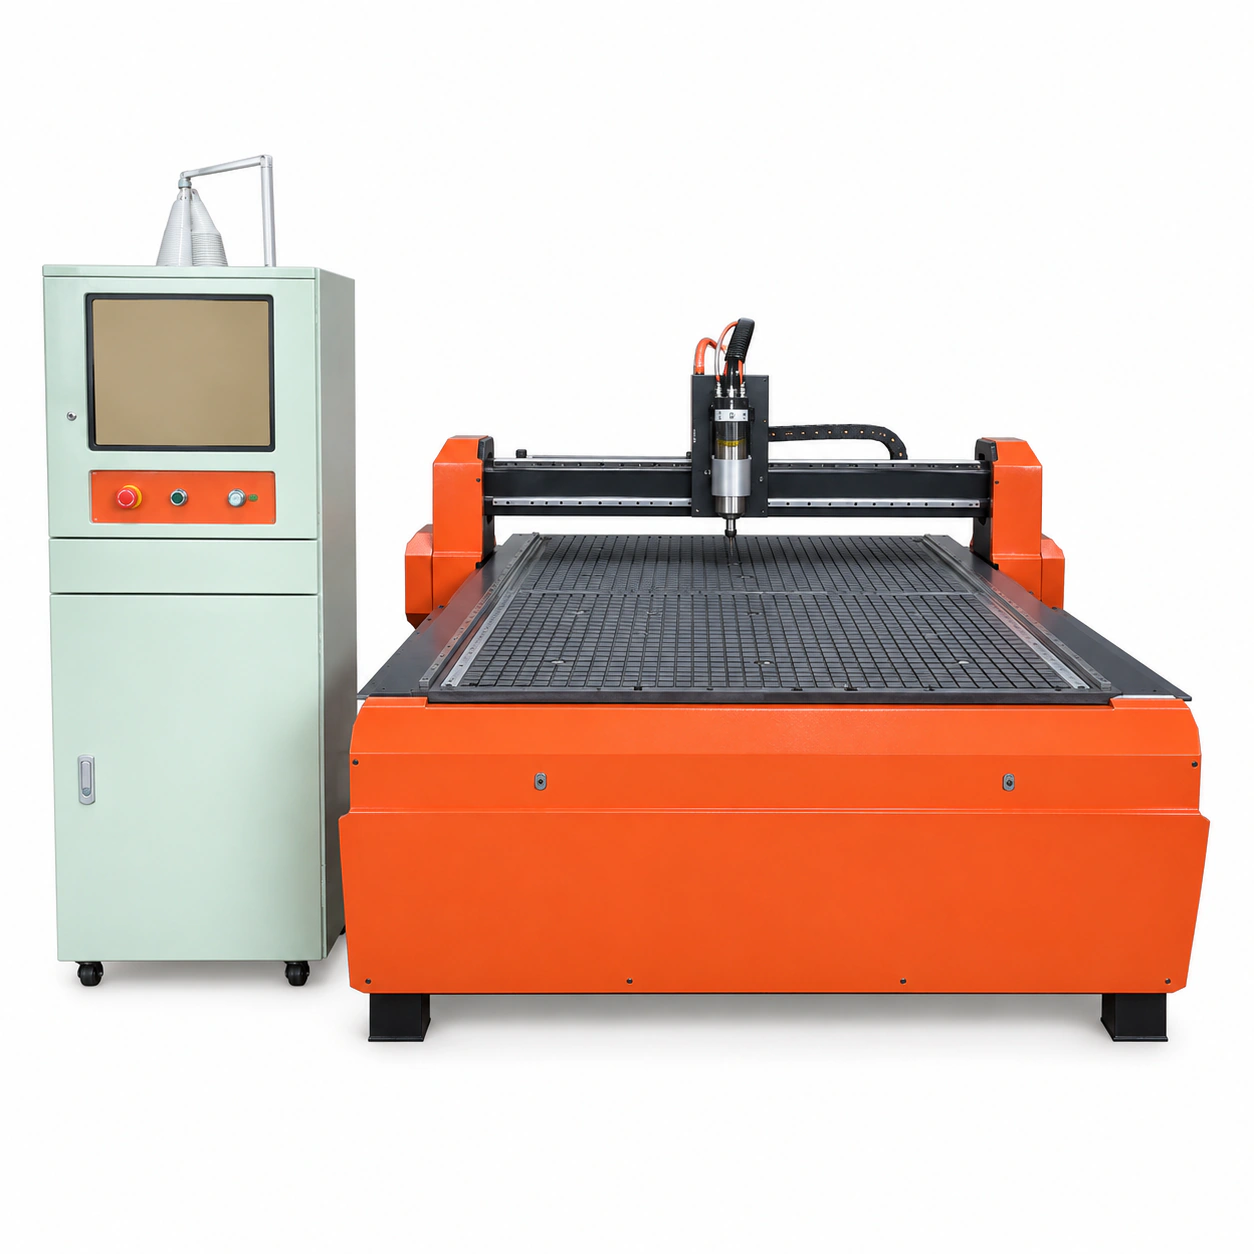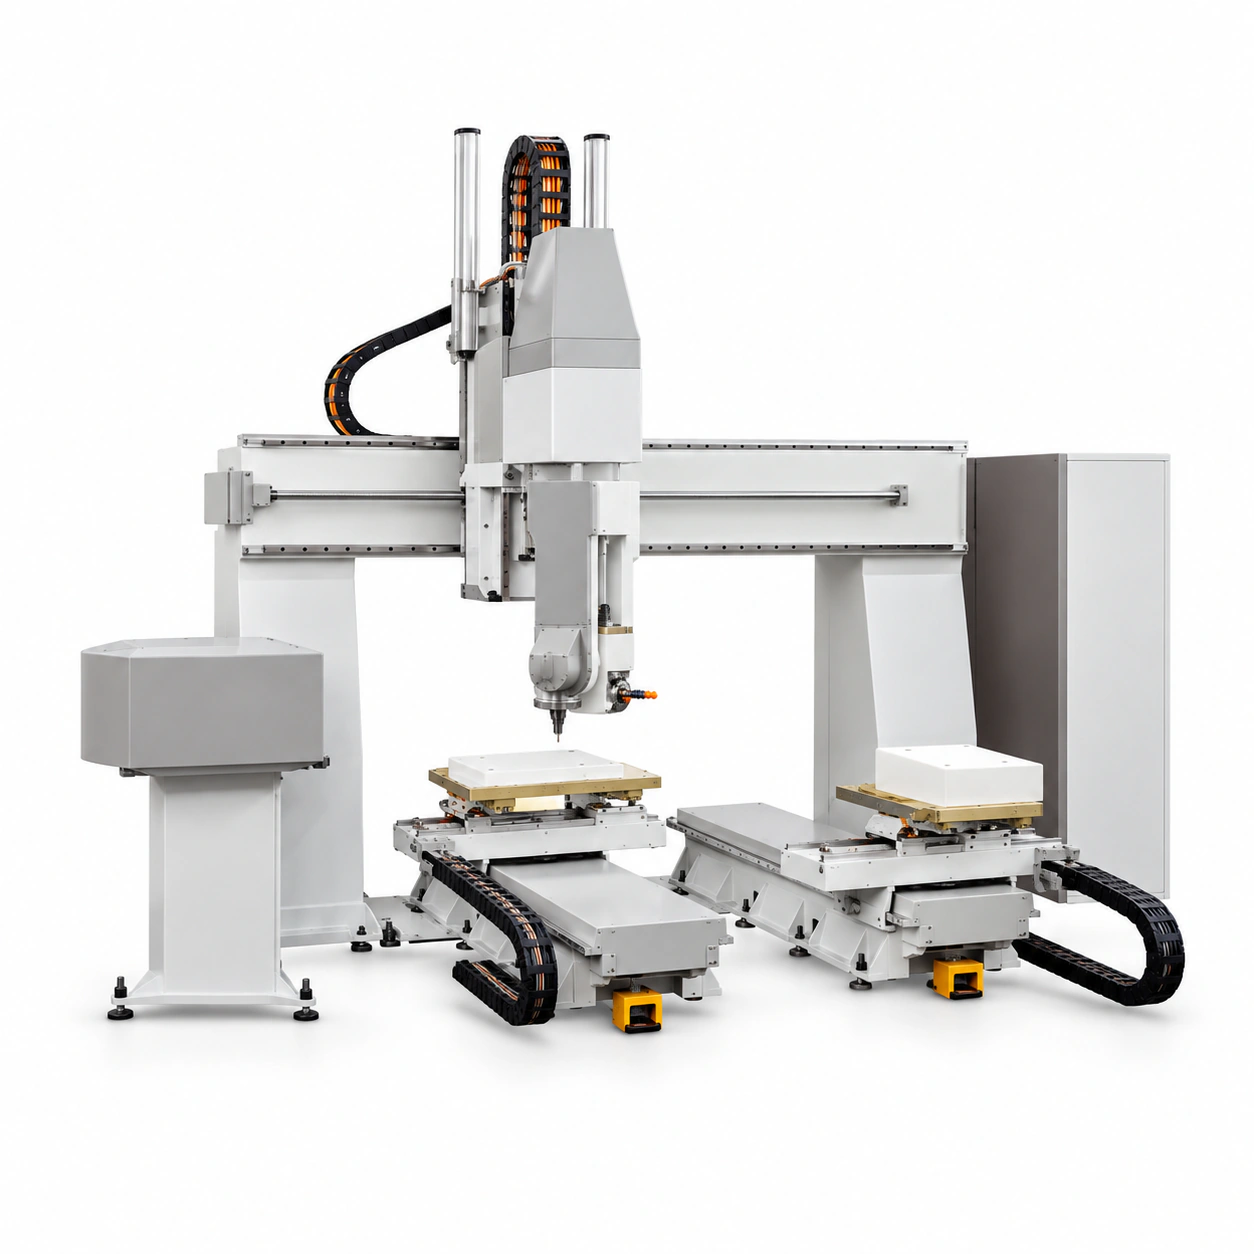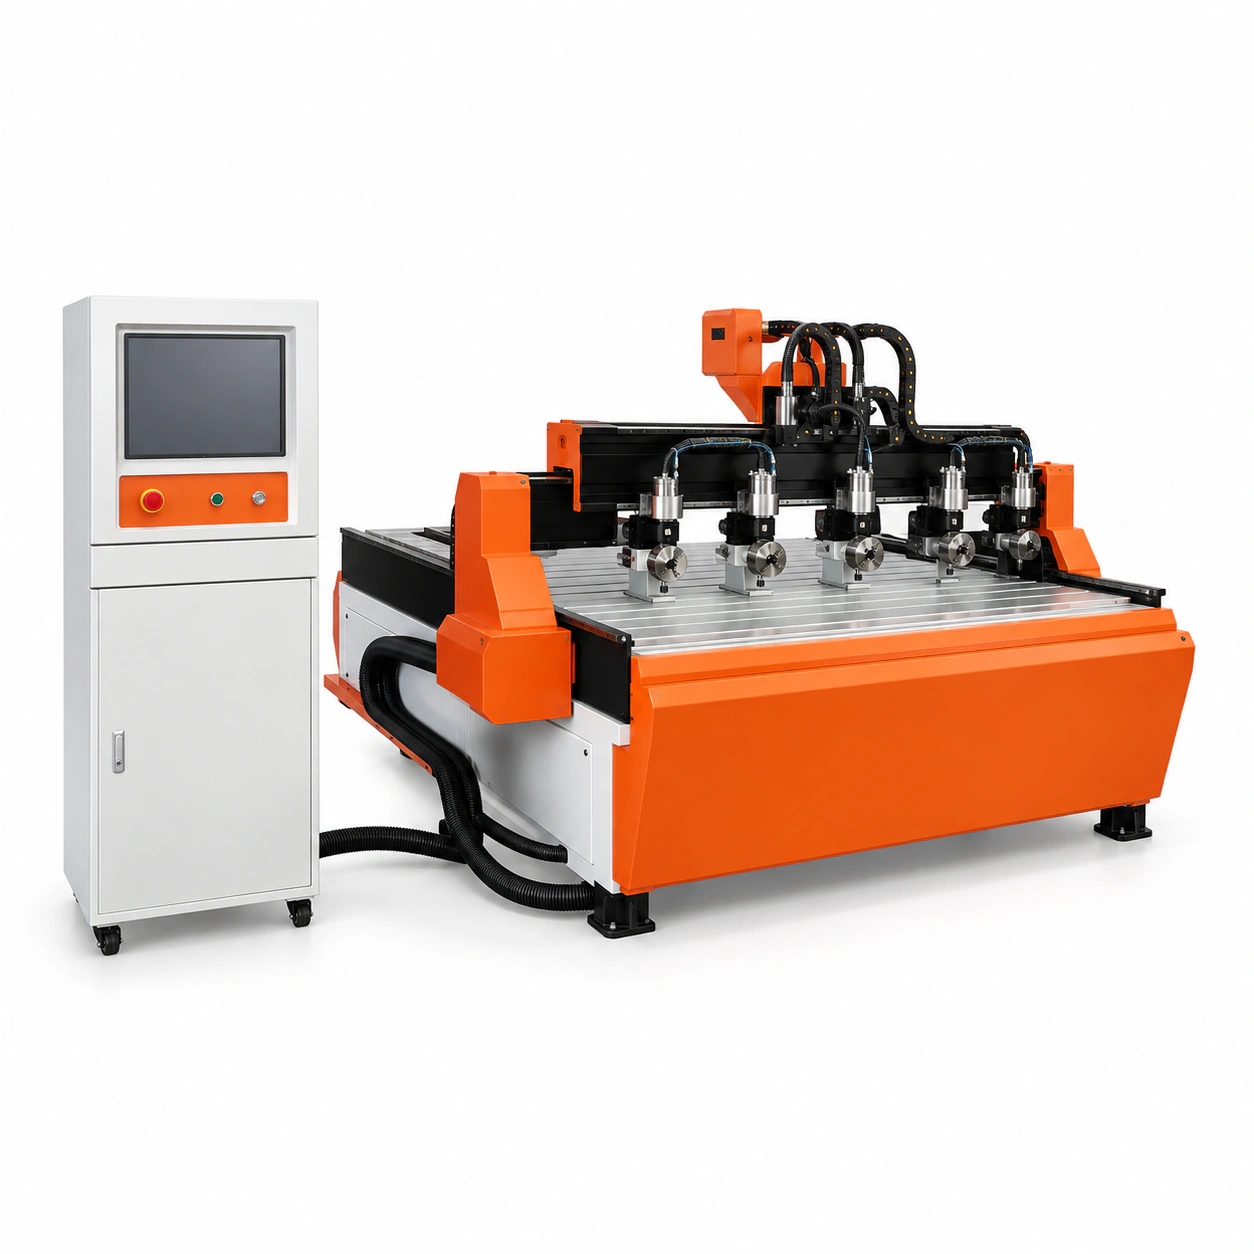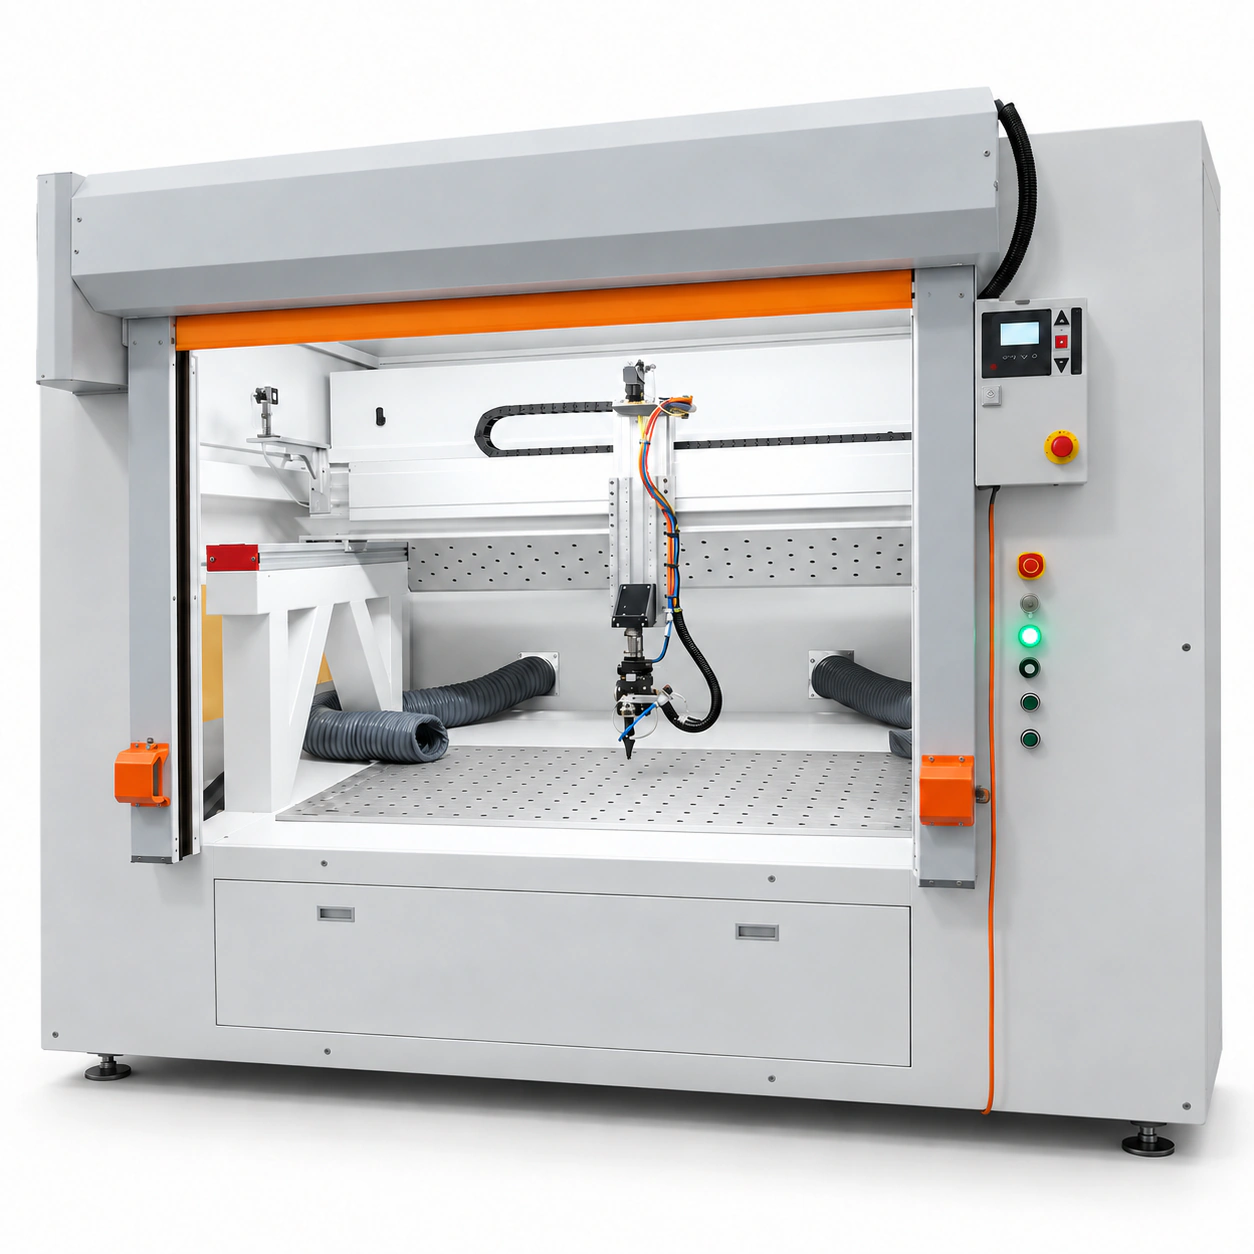
雕刻机效率低,应先把订单准备、上料装夹、实际切削、换刀、拆件及返工分别计时,再寻找占时最多且可改善的环节。设备最高速度不等于实际产能。评估效率应同时关注合格件数量、完整耗时和质量,避免只追求切削变快。
先用一组真实订单建立时间记录
选取常见订单,从接到加工文件开始,记录程序准备、材料准备、装夹、加工、拆件和检查。等待材料、重新对刀、清理和返工也应记录,否则统计出的效率可能偏离车间实际。
可以用“合格件数量÷对应完整生产时间”观察产出,但要统一时间口径和任务条件。不同材料、复杂程度与验收要求的订单,不宜仅凭单件用时直接比较。
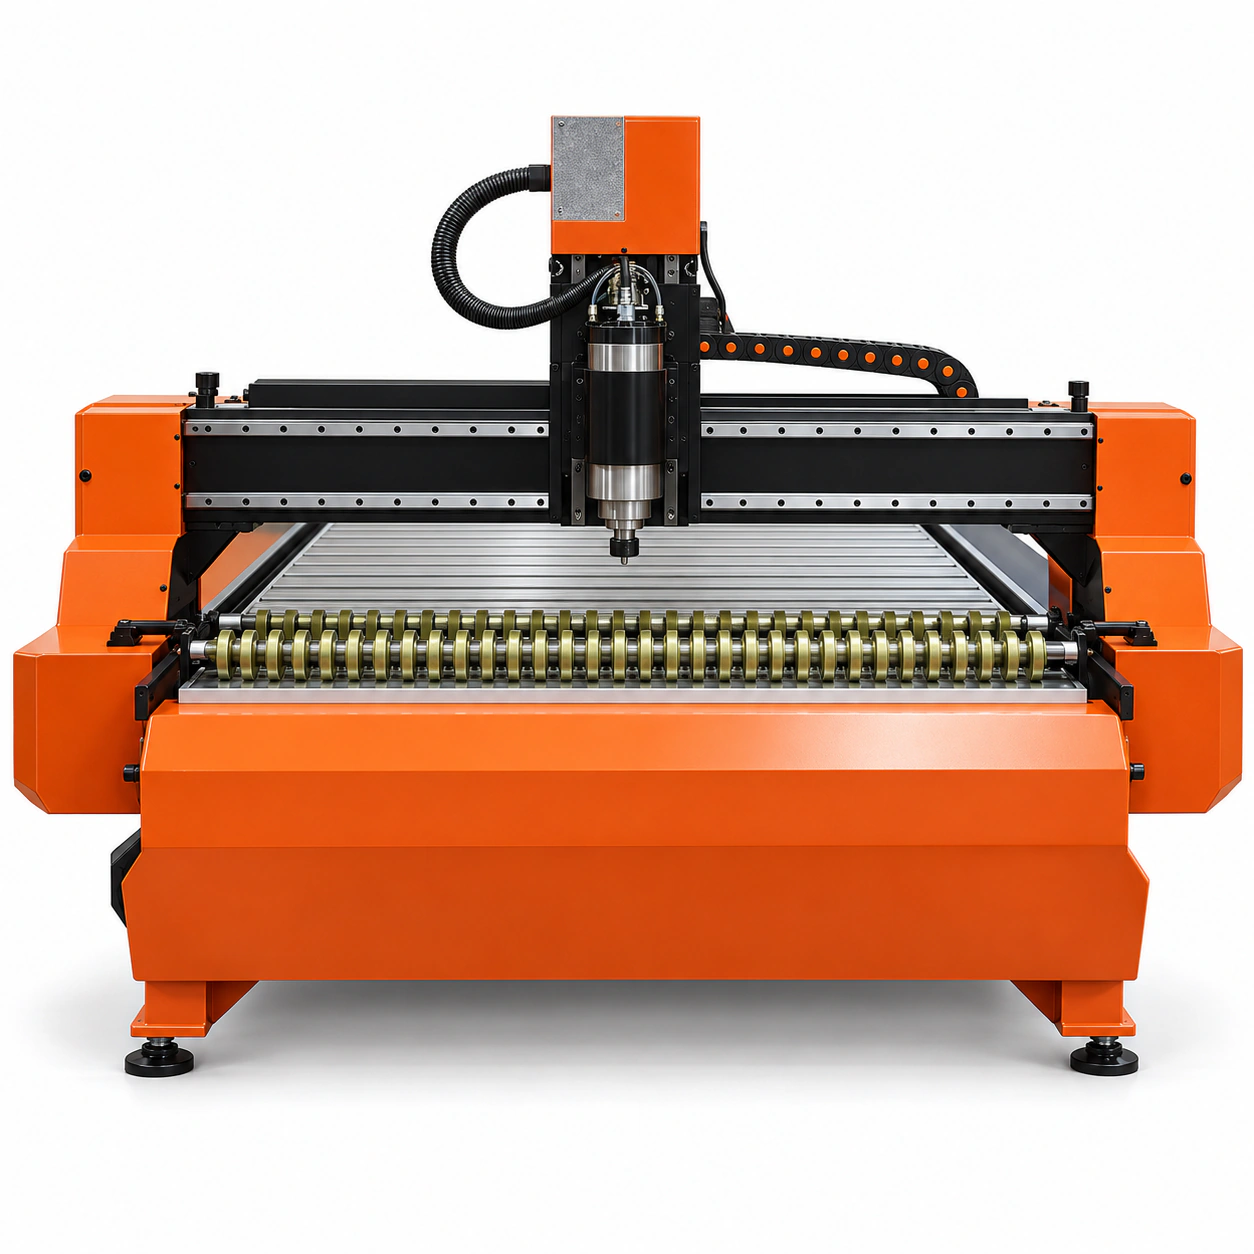
按瓶颈选择改善方向
| 主要耗时 | 优先检查 | 配置讨论方向 |
|---|---|---|
| 程序准备和换单 | 模型、刀路与文件衔接 | 软件流程与后处理 |
| 上料装夹 | 搬运、基准与固定重复性 | 工装或适配的上下料 |
| 换刀和重新准备 | 刀具数量、管理和补偿 | 自动换刀及对刀配置 |
| 切削过程 | 刀路、刀具、切深与稳定性 | 按适用条件优化工艺 |
| 返工与修整 | 材料、尺寸、表面和检验 | 先改善质量与过程一致性 |
优化切削不能只提高进给
刀路中的空行程、重复覆盖和不必要的工序,值得先检查。参数调整需要遵守设备、刀具和材料的适用范围,通过代表性小样验证负载与质量,不以牺牲固定和表面效果换取速度。
刀具磨损、装夹松动或加工不稳定可能造成返工。若提速后合格率下降,即使机器运行时间缩短,最终合格件产出也可能减少。
增加自动化前,先确认前后工序
自动换刀、上下料或多主轴,应对应已经识别的瓶颈。若主要等待发生在设计、分拣或下一道工序,单独增加加工设备配置未必提高整线产能。
改善后使用相同或可比较的订单再次记录,核对合格数量、完整时间、人工投入及后处理。结果应以实际记录说明,不使用缺少测试条件的效率提升百分比。
常见问题
加工慢是否一定要换机器?
不一定,程序、刀具、装夹、准备与流转都可能是瓶颈,应先分环节记录。
自动上下料一定提高效率吗?
需要看上料是否为主要瓶颈,以及材料、订单和前后工序是否适配。
怎样避免优化后质量变差?
在适用范围内逐项调整,保留质量与工时记录,以合格件产出判断改善效果。
通用技术参考
以下资料用于理解通用技术概念,不能替代杰雕具体设备资料、工艺确认与样件验证。
杰雕设备选型咨询
想改善加工效率,可向杰雕提供典型订单、材料、现有配置和分环节工时,沟通设备与工艺适配。先明确瓶颈,再讨论换刀、装夹或上下料方案,更便于评估投入。
杰雕是广州市雕宝数控设备有限公司旗下品牌。欢迎提供材料、尺寸、图纸及加工要求,沟通适合的设备方向与配置。
咨询品牌:杰雕
手机:15818838198