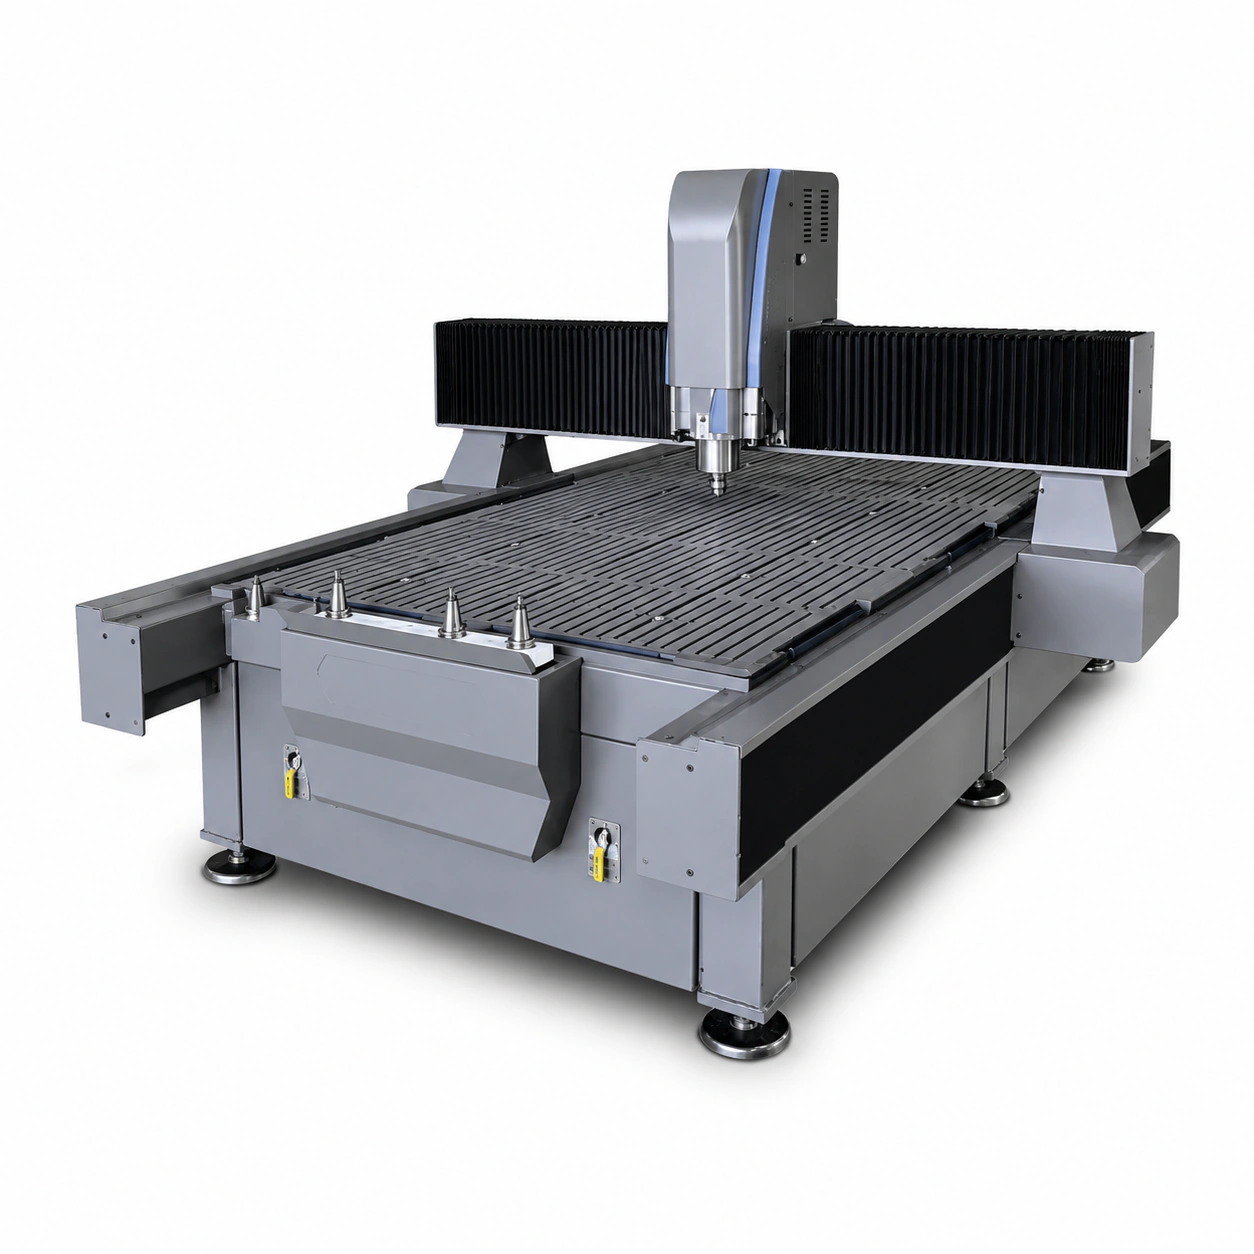
雕刻机效率低,应先把订单准备、上料装夹、实际切削、换刀、拆件及返工分别计时,再寻找占时最多且可改善的环节。设备最高速度不等于实际产能。评估效率应同时关注合格件数量、完整耗时和质量,避免只追求切削变快。
雕刻机效率低,应先把订单准备、上料装夹、实际切削、换刀、拆件及返工分别计时,再寻找占时最多且可改善的环节。设备最高速度不等于实际产能。评估效率应同时关注合格件数量、完整耗时和质量,避免只追求切削变快。
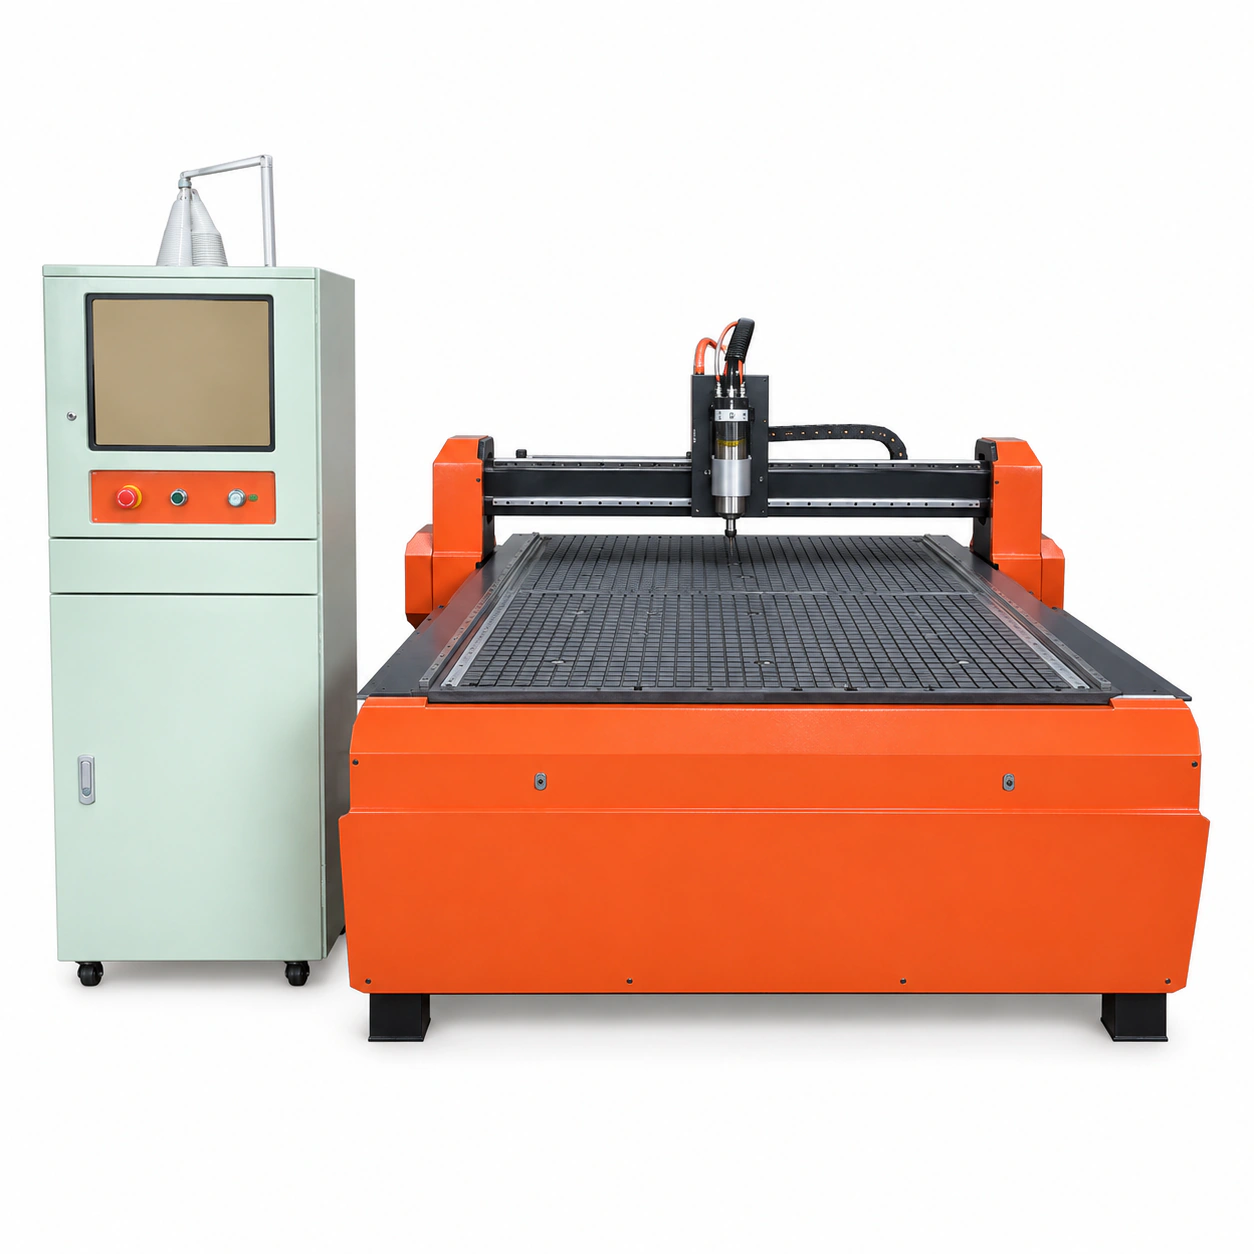
真空吸附与机械夹具应根据材料、形状、有效吸附面积和切削负载选择。真空台面常用于适合吸附的板件,夹具则可提供特定的定位与固定方式。小工件并不一定容易固定,尤其在切断末段,应提前评估移动风险和刀具路径。
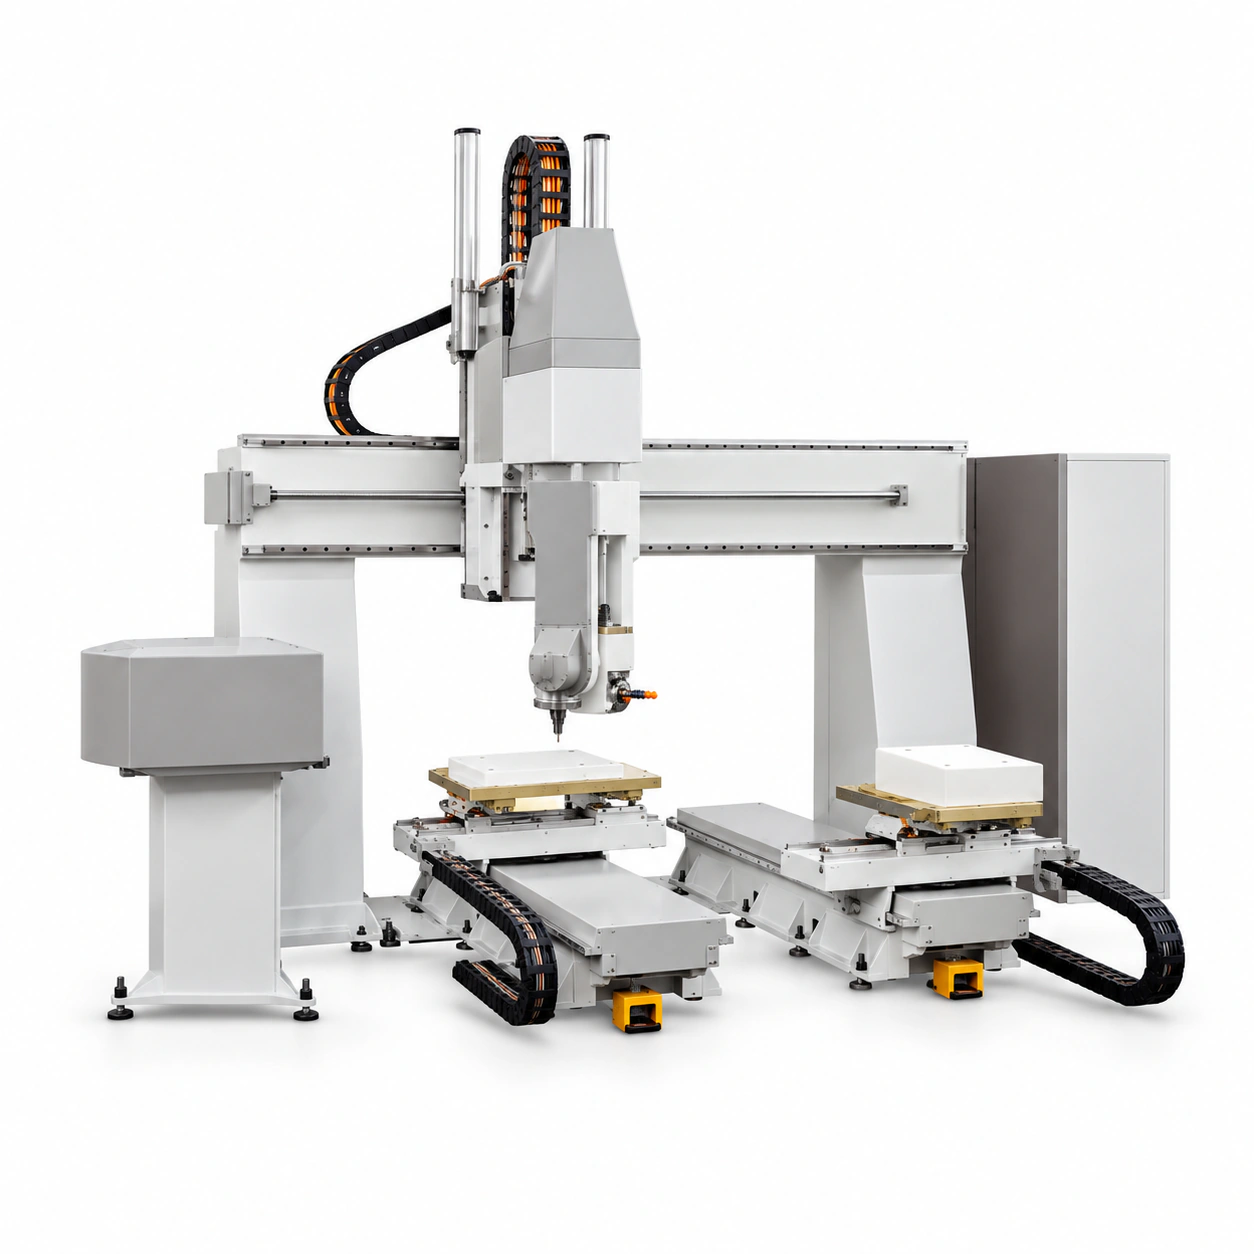
定位精度描述轴到达指令位置的偏差;重复定位精度描述在规定条件下反复到达同一位置的一致性;成品精度则是加工件与图纸要求的符合程度。三者相关,但不能互相替代。采购时应分别确认机床指标的测试条件和实际工件的验收方法。
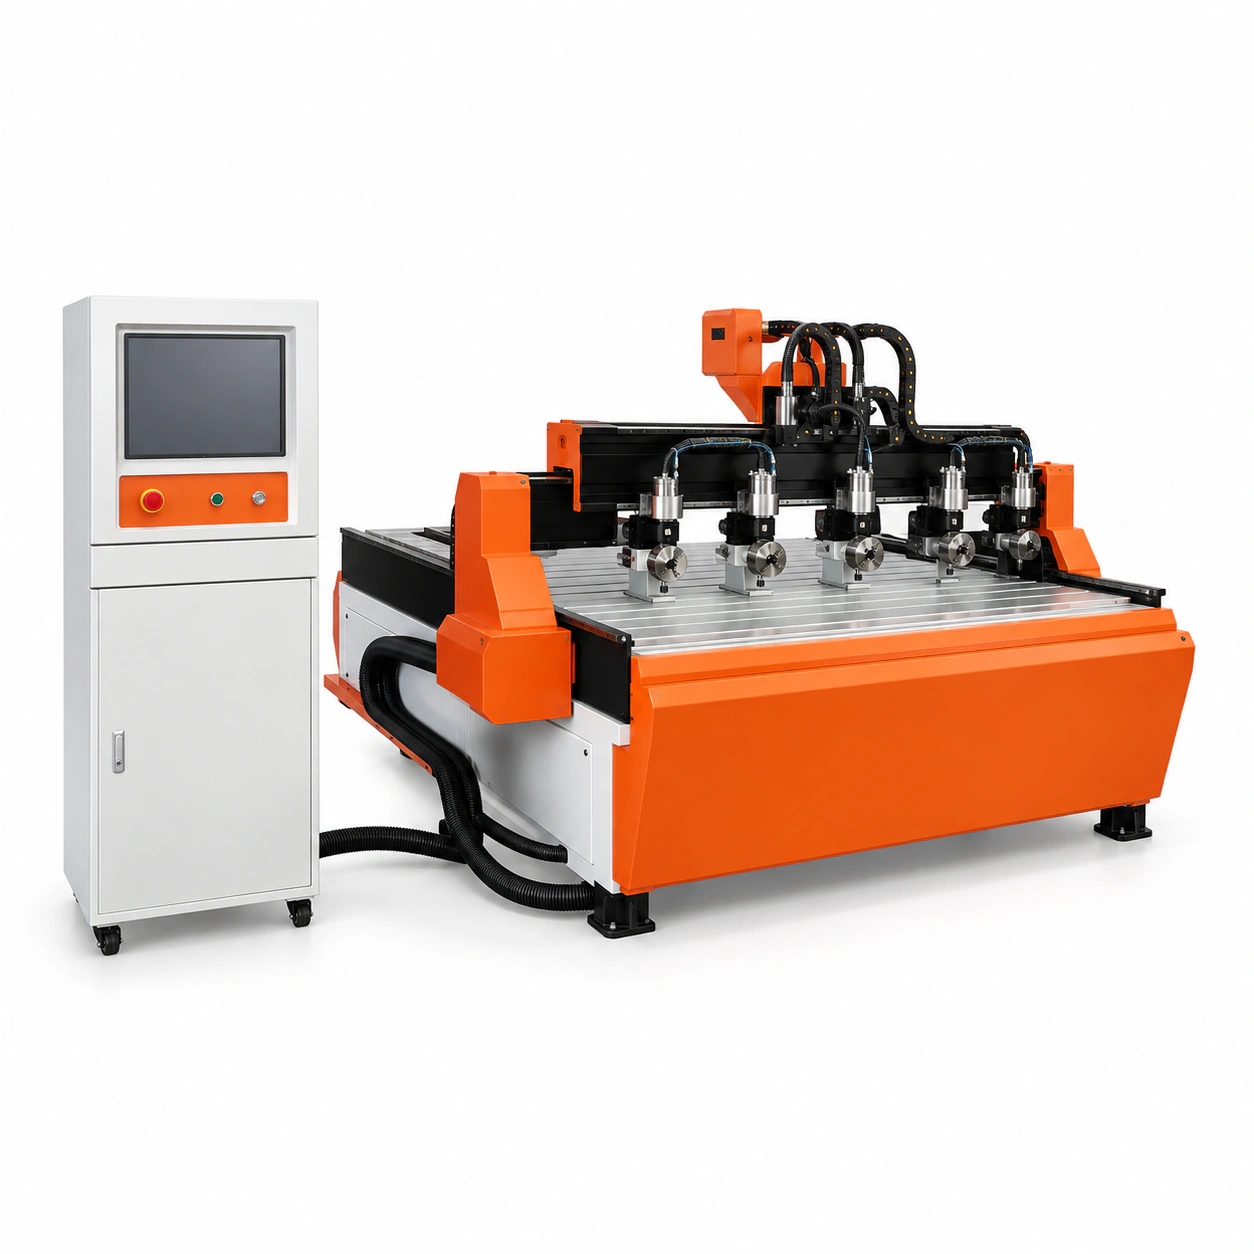
圆雕设备通常通过旋转工件加工不同方向的表面;普通平面雕刻设备主要围绕固定工件进行平面或可接近曲面的加工。区别在工件定位、旋转轴功能和刀路配合。配置旋转装置并不自动代表连续多轴联动,更不能保证加工任意倒扣造型。
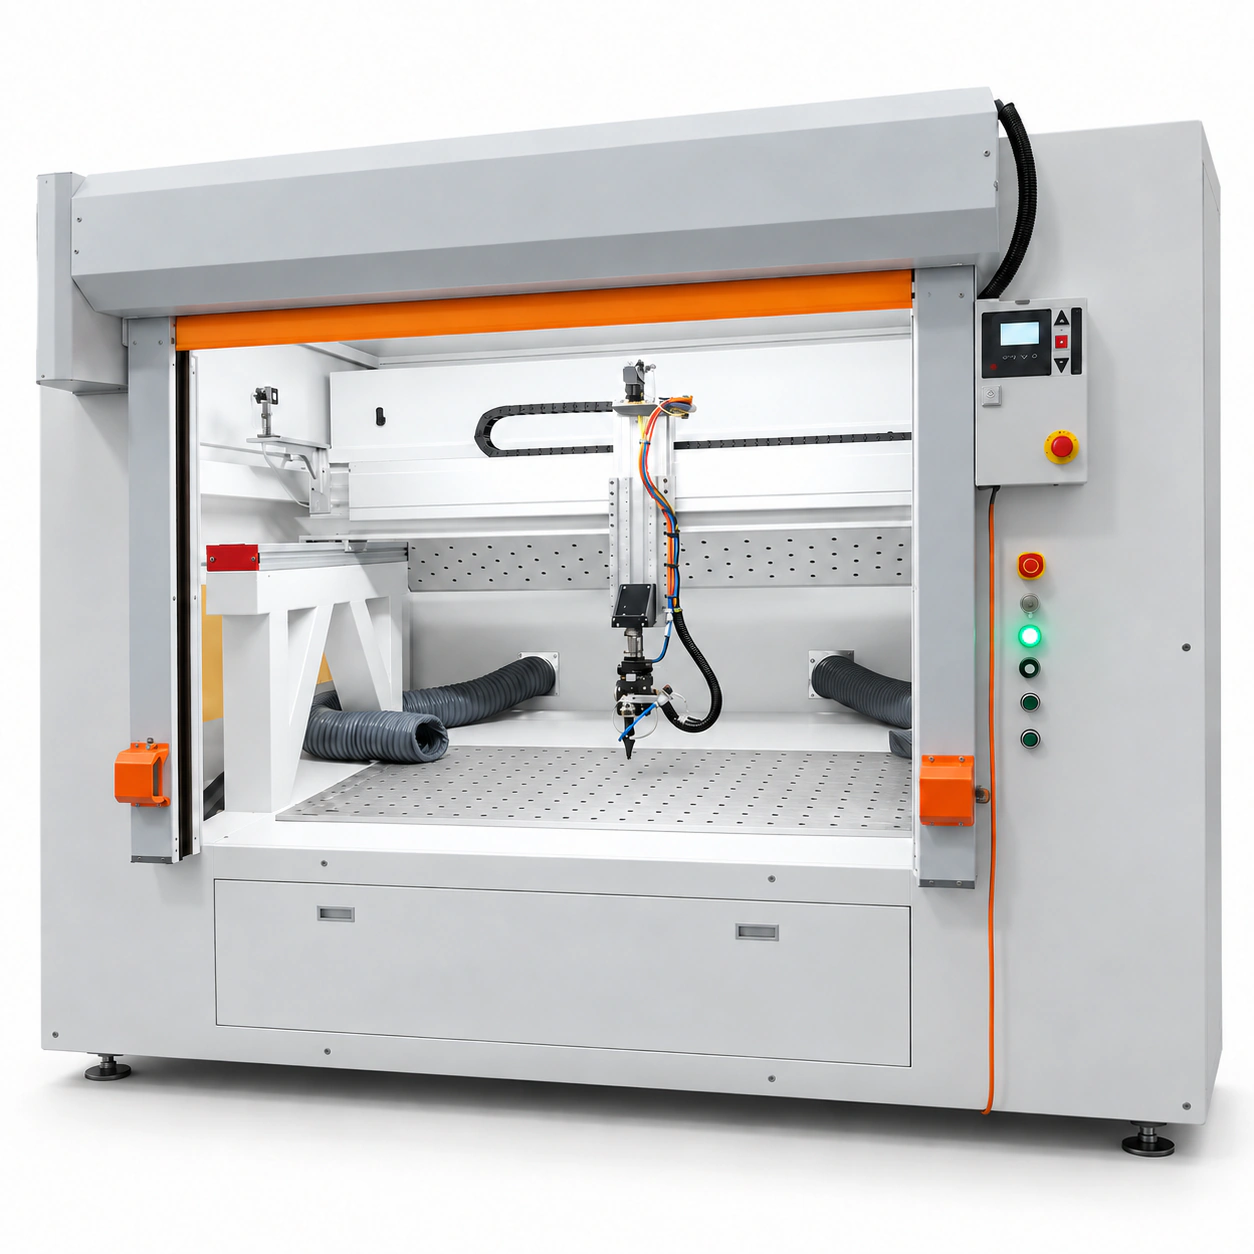
金属模具选精雕机还是加工中心,应根据材料硬度、去料量、细节尺寸、加工深度和精度要求判断。设备名称不能直接决定适用性。较大去料和细节精加工可能需要不同工序分工,应按实际模具的加工路线比较,而不是单独追求某一项参数。
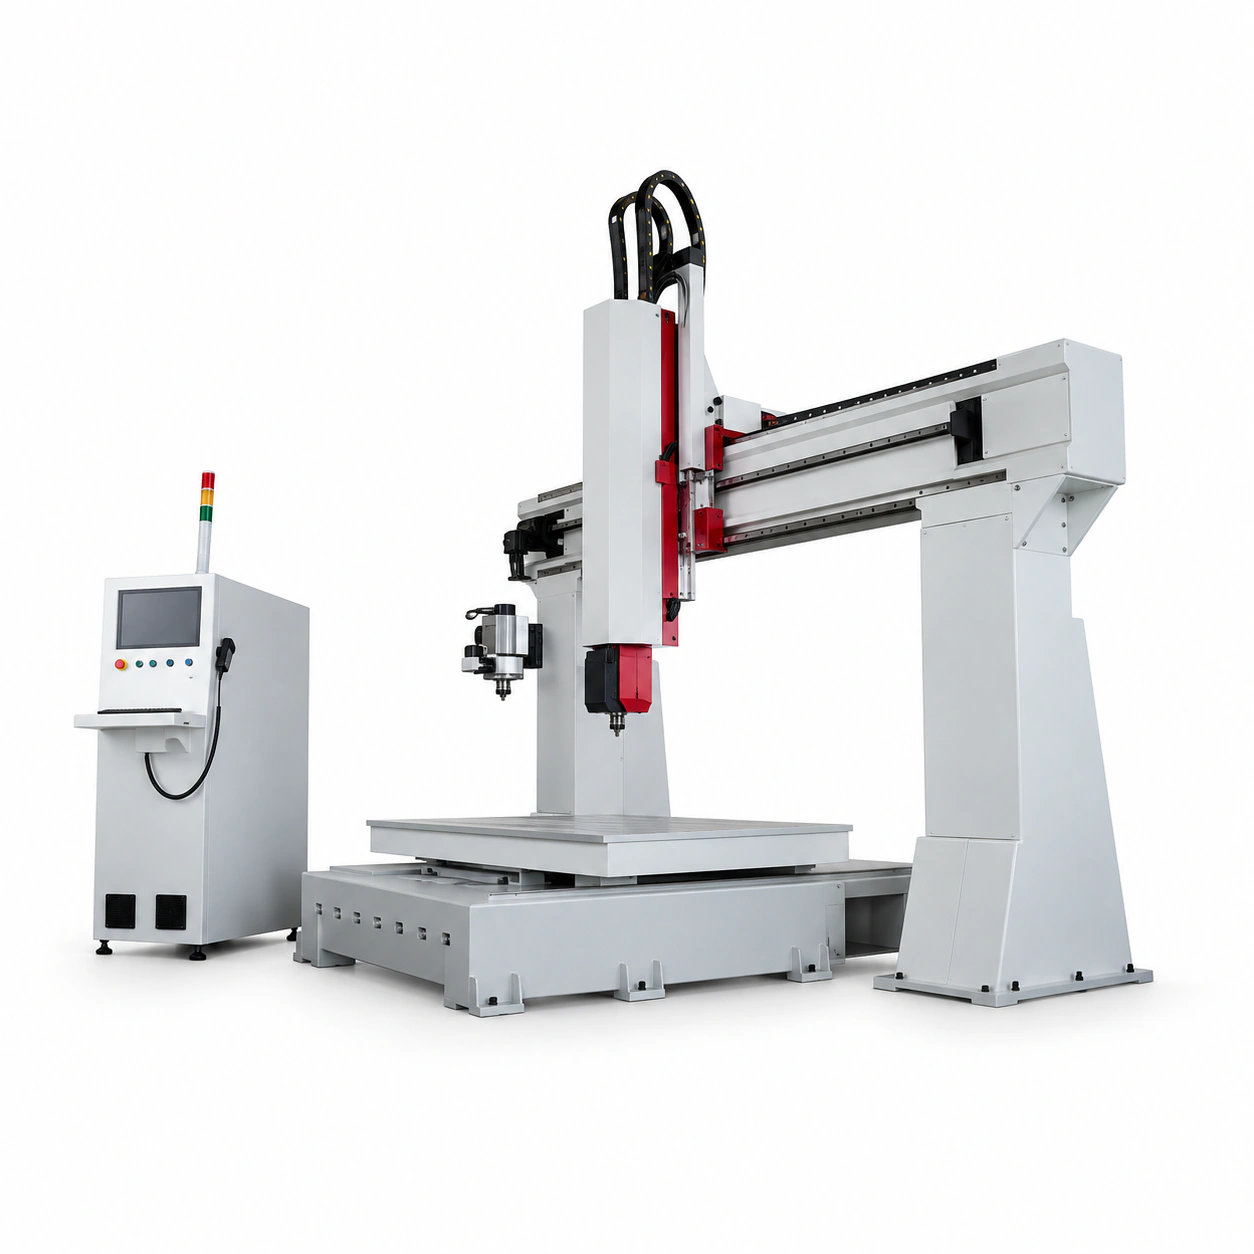
部分配置合适的雕刻设备可以加工铝材或铜材,但不能据此认定普通木工或广告雕刻机都适用。需要确认材料牌号、工件形态、去料量、精度要求,以及设备结构、主轴、刀具、装夹和排屑条件。是否适合,应由具体设备资料和实际样件共同判断。
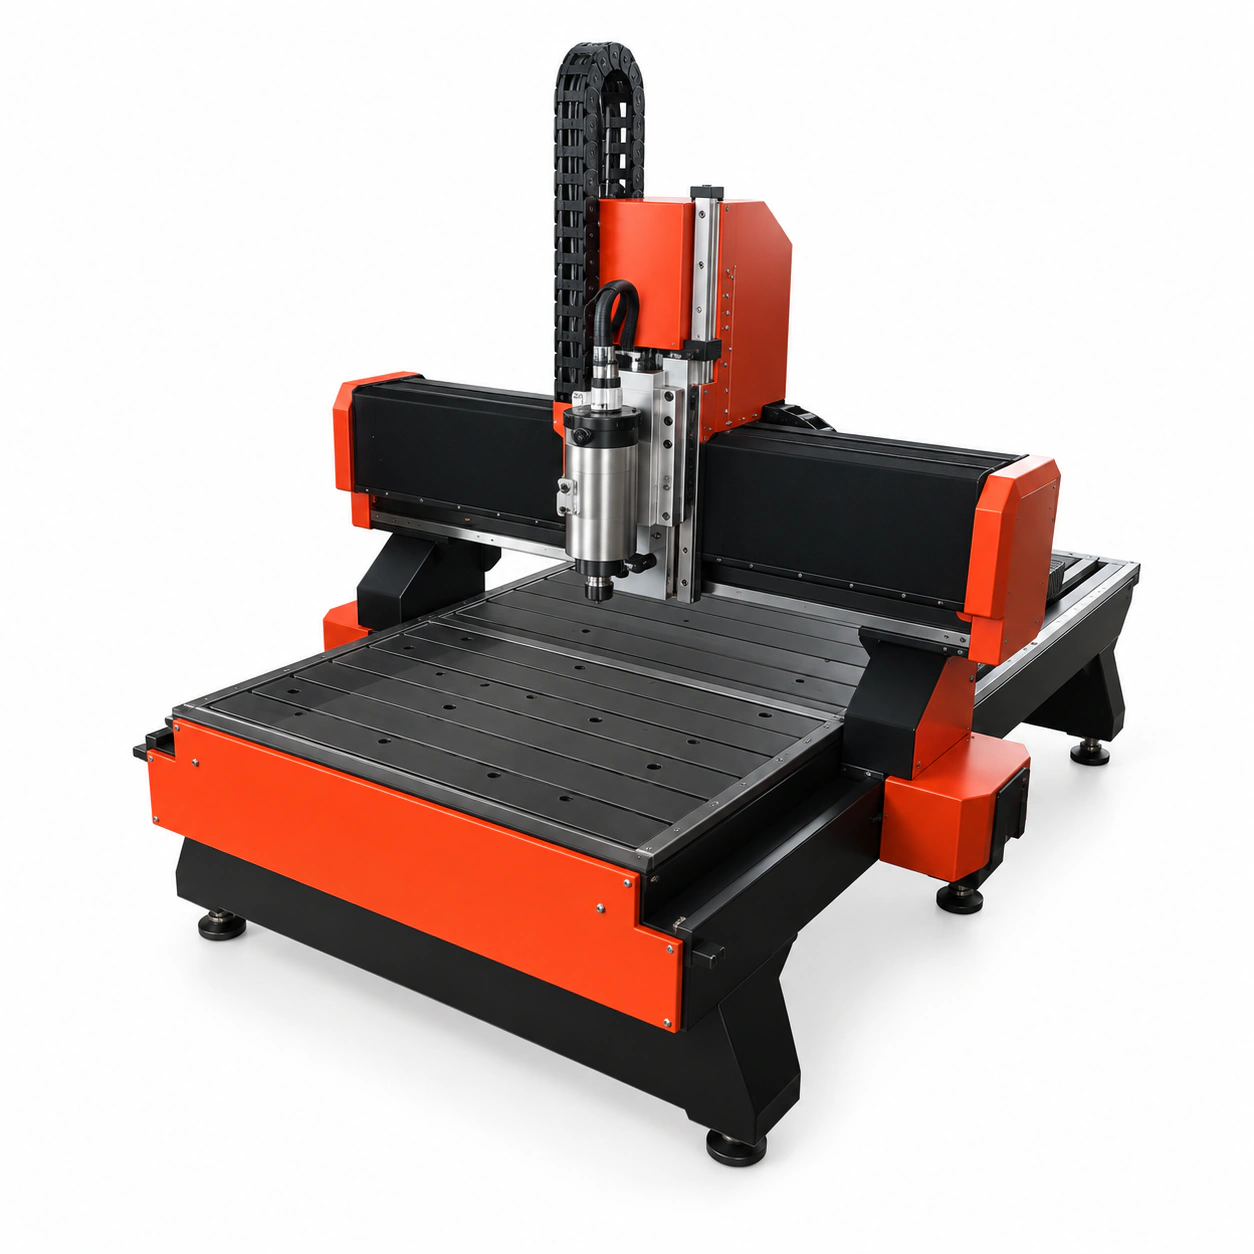
亚克力雕刻边缘不光滑,应先区分粘屑熔化、毛刺、周期性波纹和崩裂,再检查材料、刀具、排屑、装夹及刀路。不同现象对应的原因可能不同,盲目提高转速或降低进给未必有效。调整应在设备和刀具允许的范围内进行,并通过小样验证。
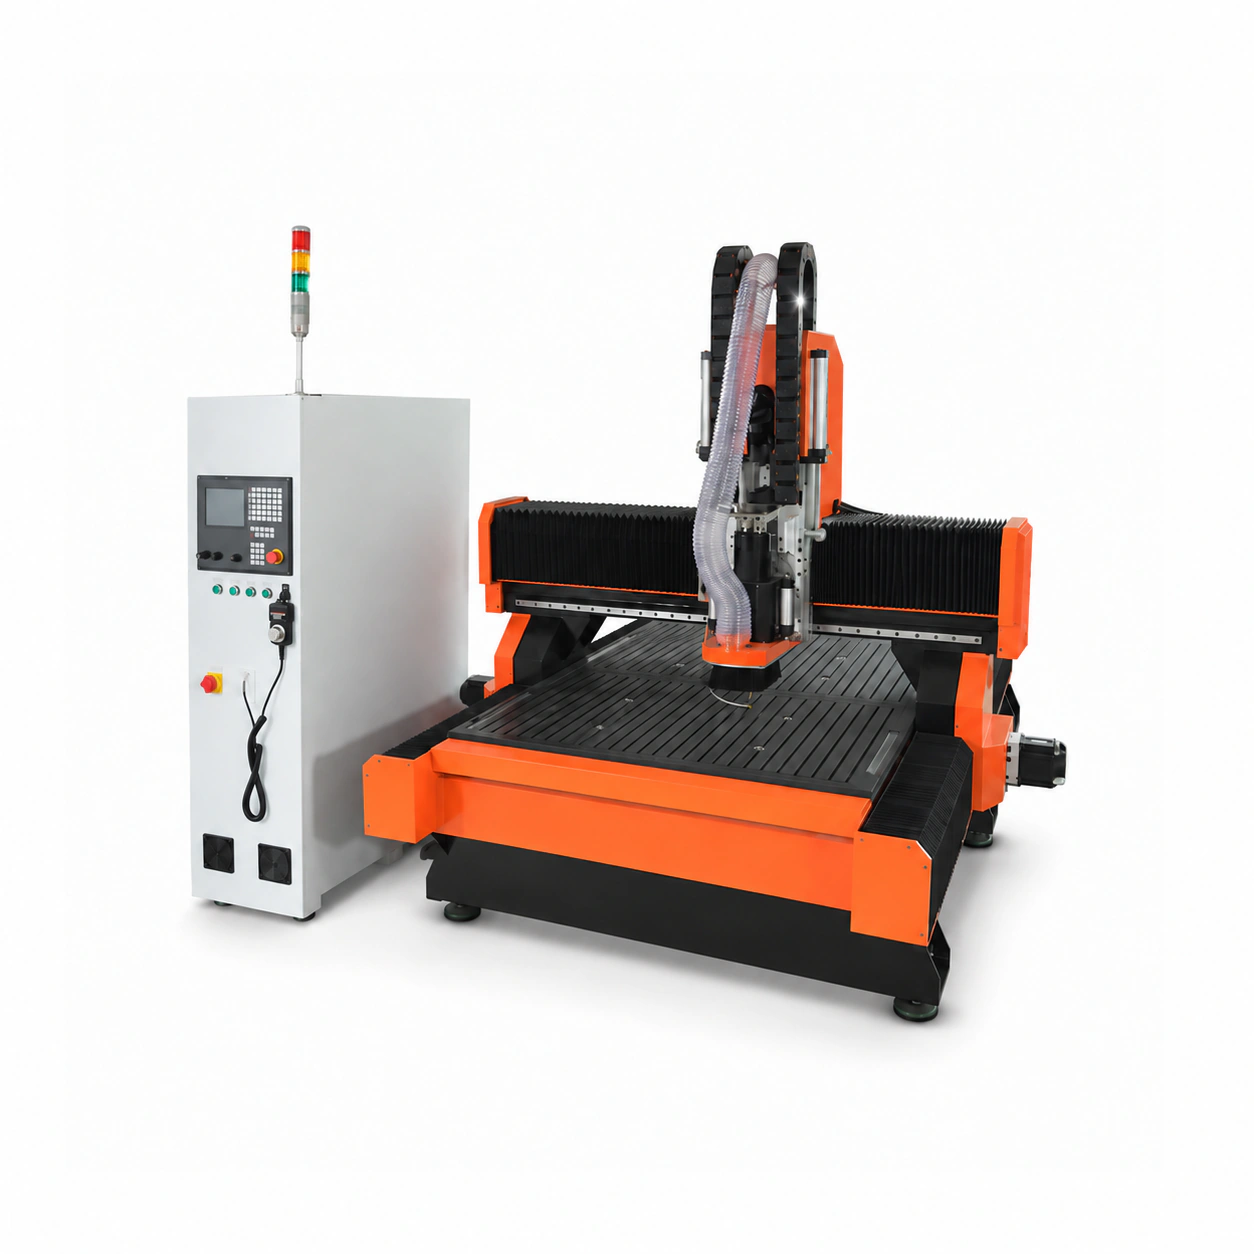
广告雕刻机的适用材料由具体设备、刀具、装夹和工艺共同决定。常见广告任务可能涉及亚克力、部分塑料板、木质板及复合板,但不能把“广告雕刻机”理解成可加工所有材料的承诺。应根据实际板材和成品要求逐项试加工。
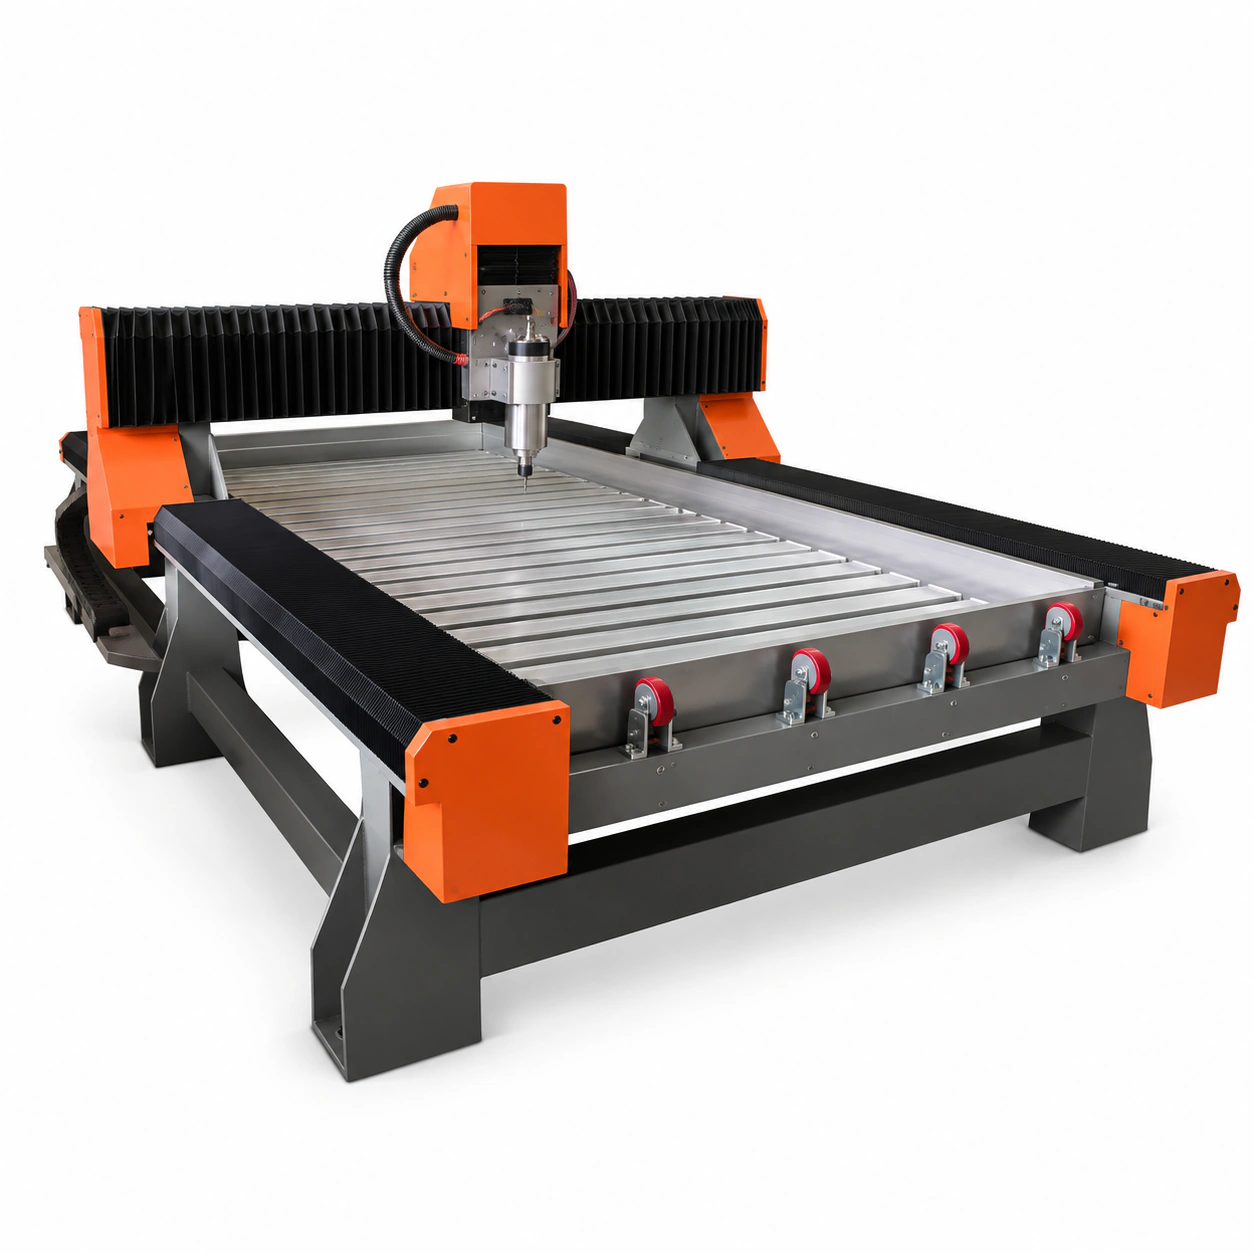
石材文字雕刻更关注笔画、边缘和深度一致性;浮雕加工还需要评估模型、较大去料量、曲面细节以及粗精加工衔接。两类任务可能使用同类设备,但刀具、刀路、工件高度与验收方法需要分别确定,不能只用文字打样结果判断浮雕能力。
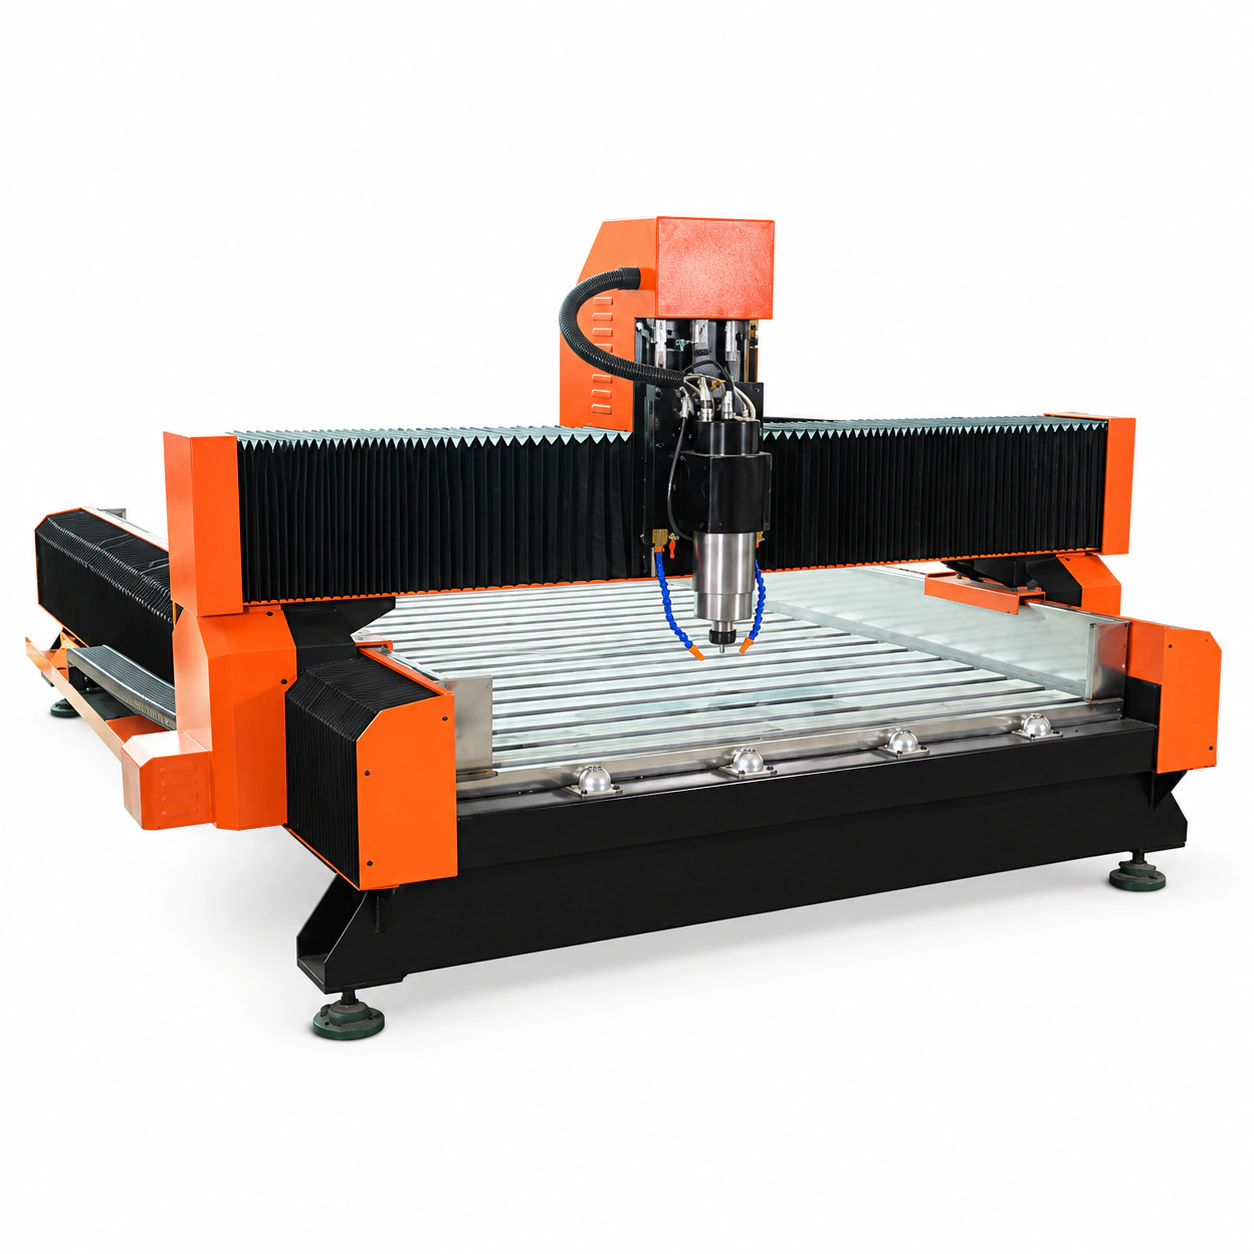
选择石材雕刻机,应先说明石材种类、板材厚度、重量、加工深度和成品要求,再核对设备承载、有效空间、刀具及冷却排屑条件。能在一种石材上完成浅文字,不代表能在另一种石材上稳定完成深浮雕。实际材料打样是重要的选型依据。
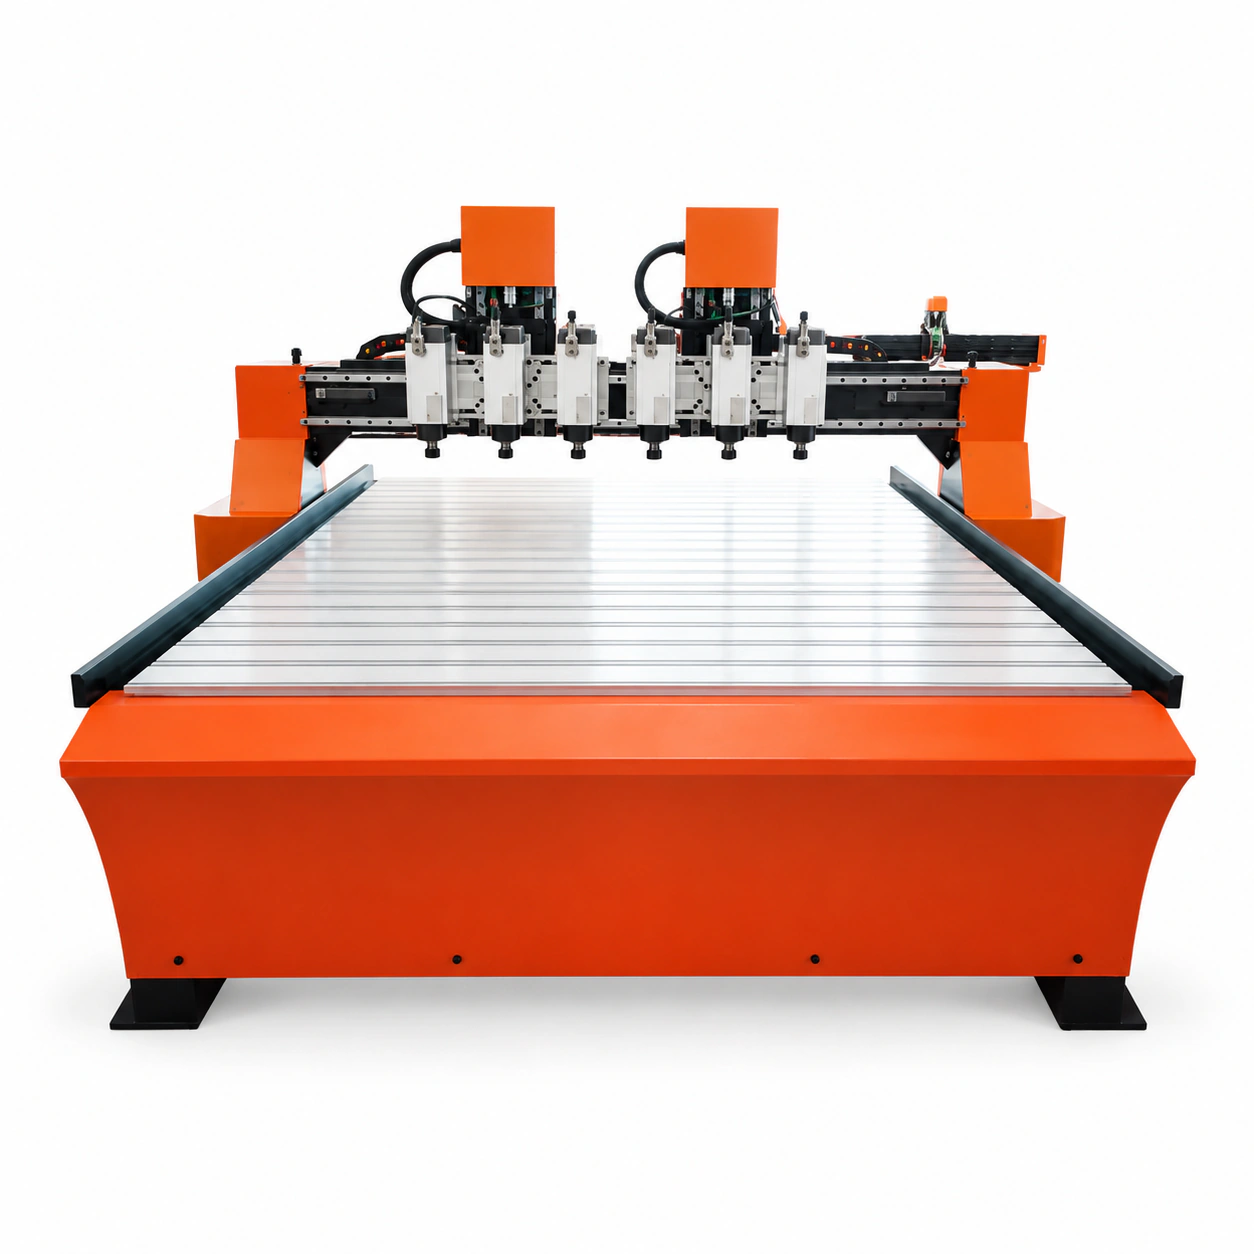
多主轴雕刻机不一定在所有订单中都比单主轴更高效。其价值取决于主轴如何工作、工件能否并行加工,以及装夹、换单和卸料是否跟得上。比较效率时,应看单位时间内产出的合格件数量,而不是只数机器上有几个加工头。
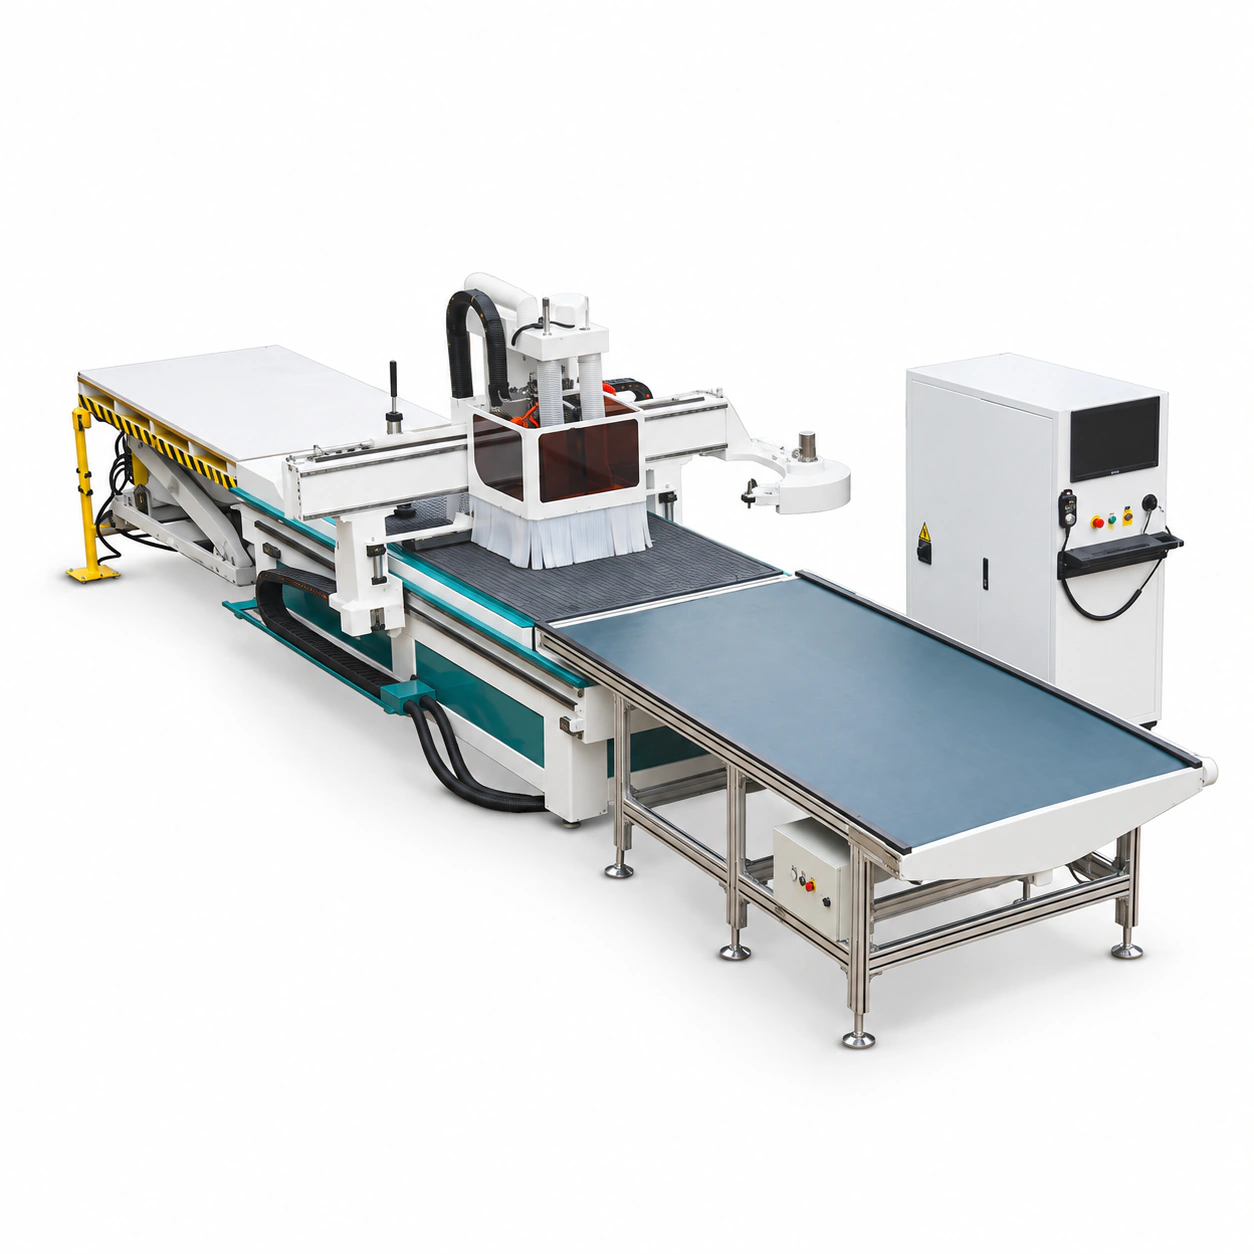
自动上下料开料机,更适合板材规格相对明确、生产安排较连续,而且人工搬运影响节拍的场景。是否值得配置,应结合订单结构、板材条件、人员分工和车间空间判断。自动搬运解决的是特定环节,不能代替整条生产流程的协调。