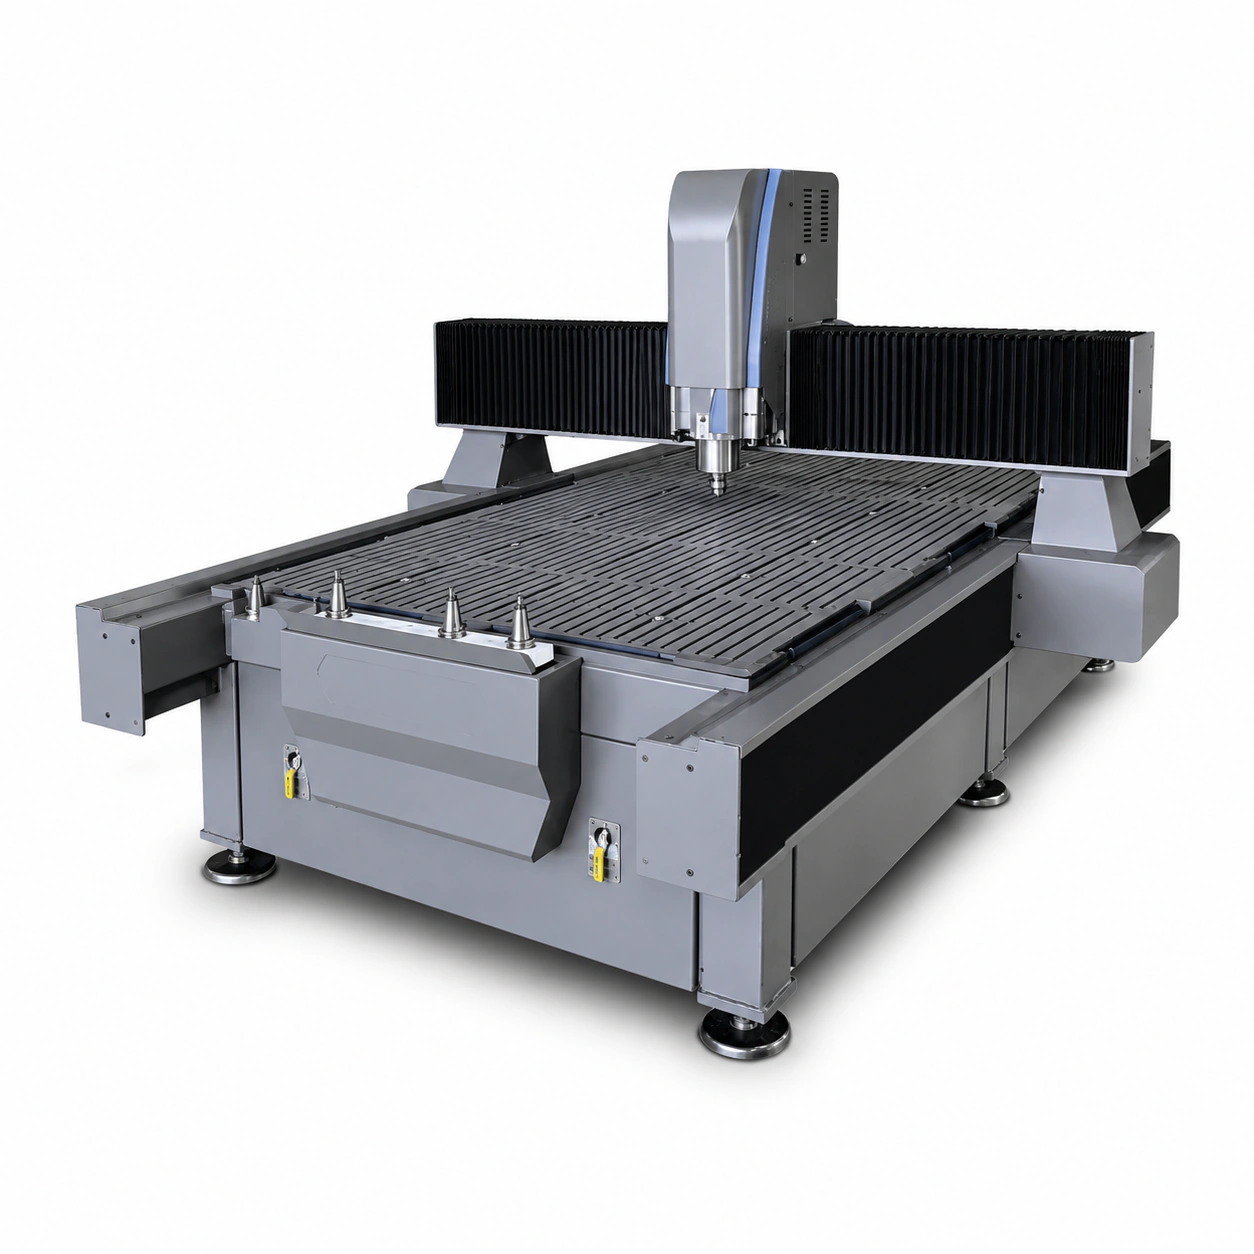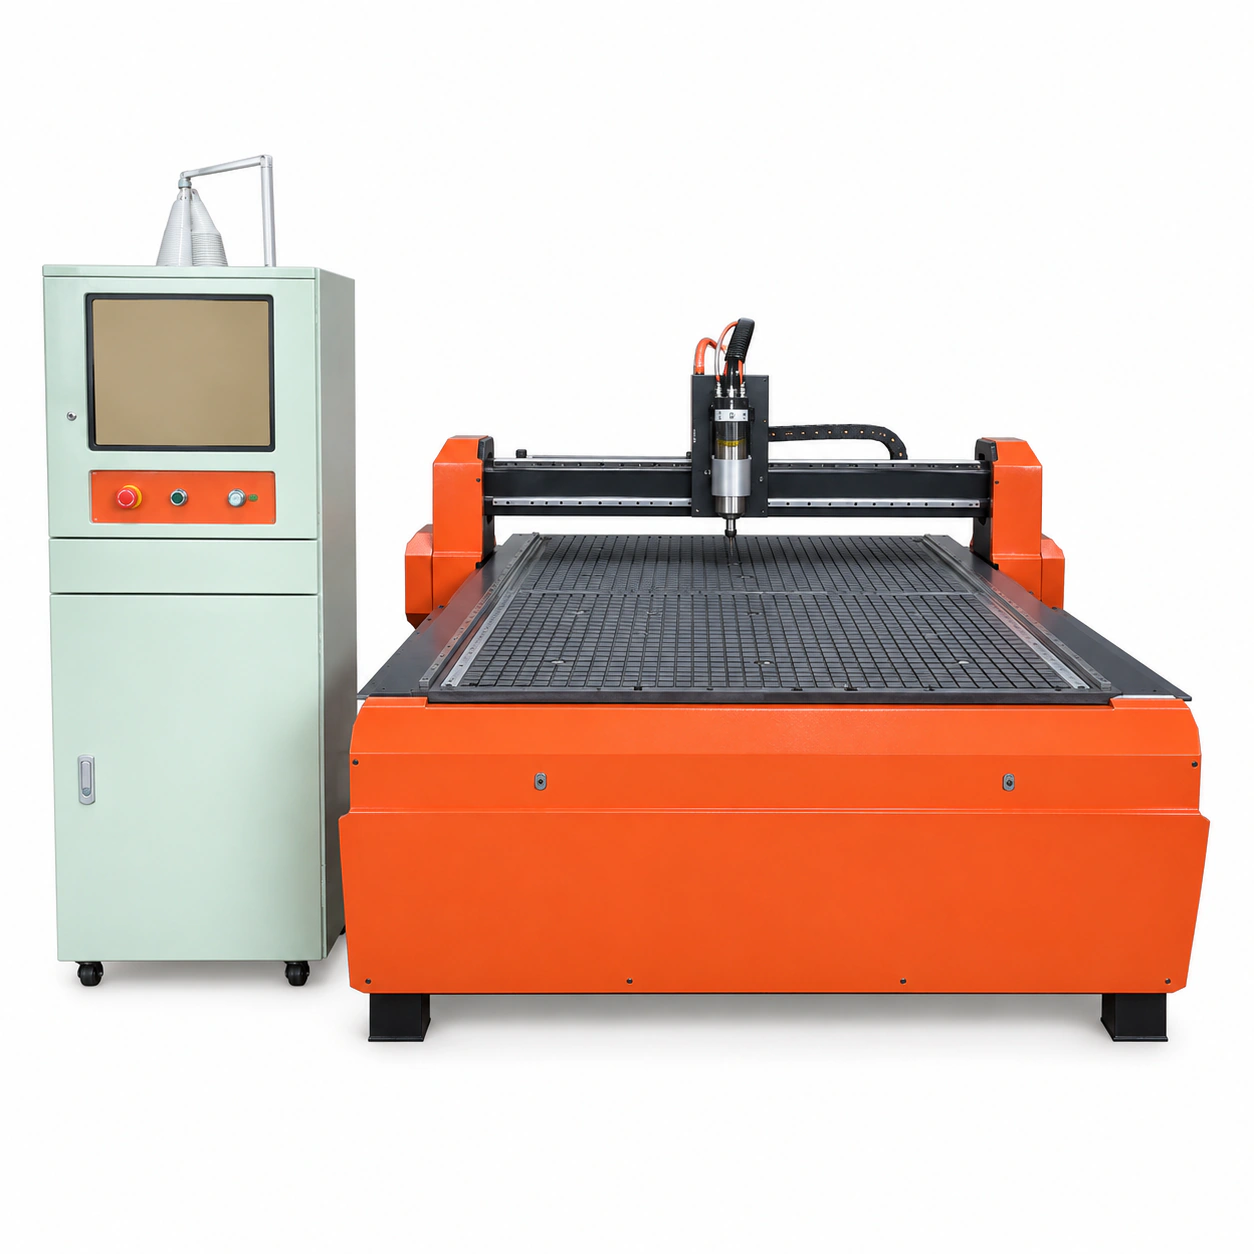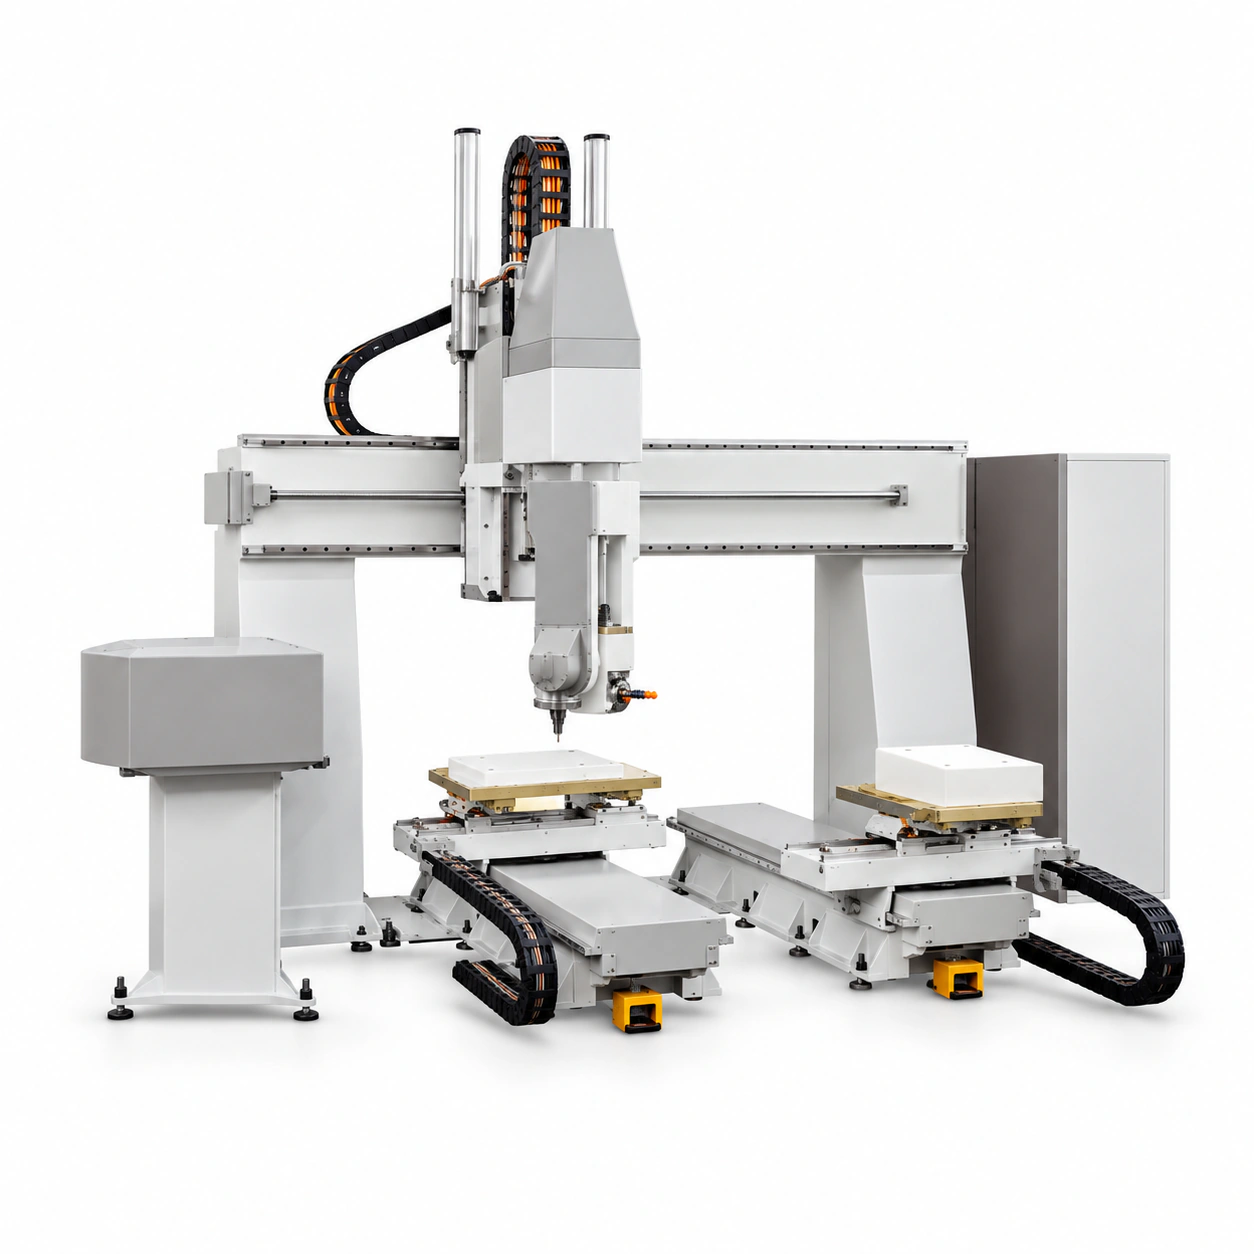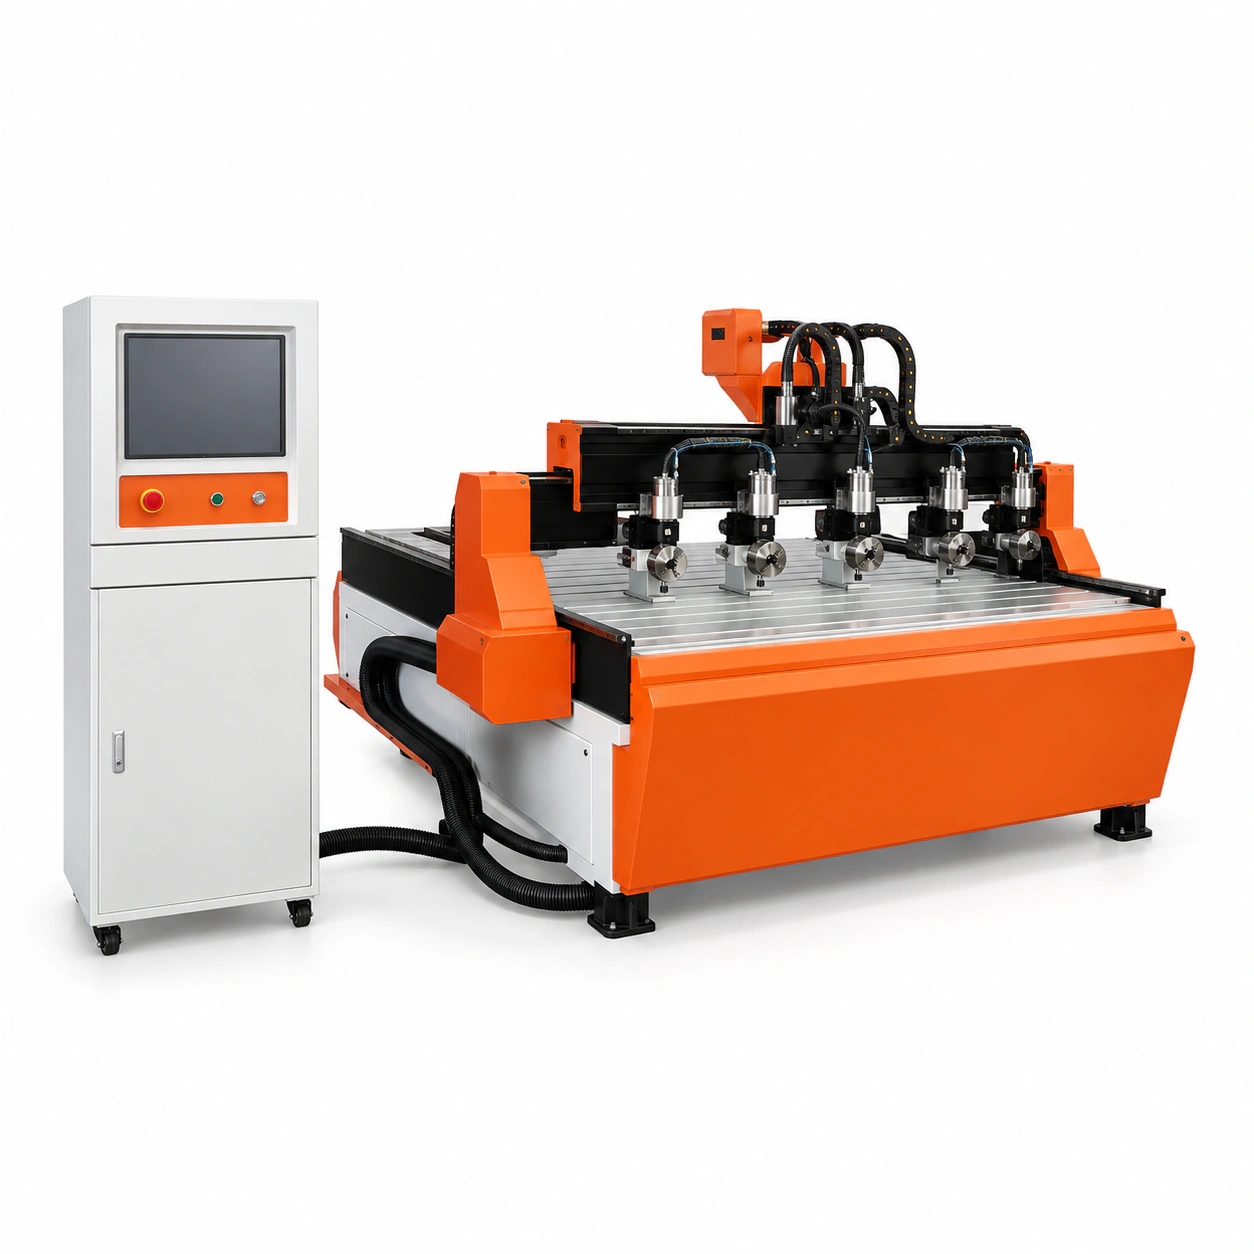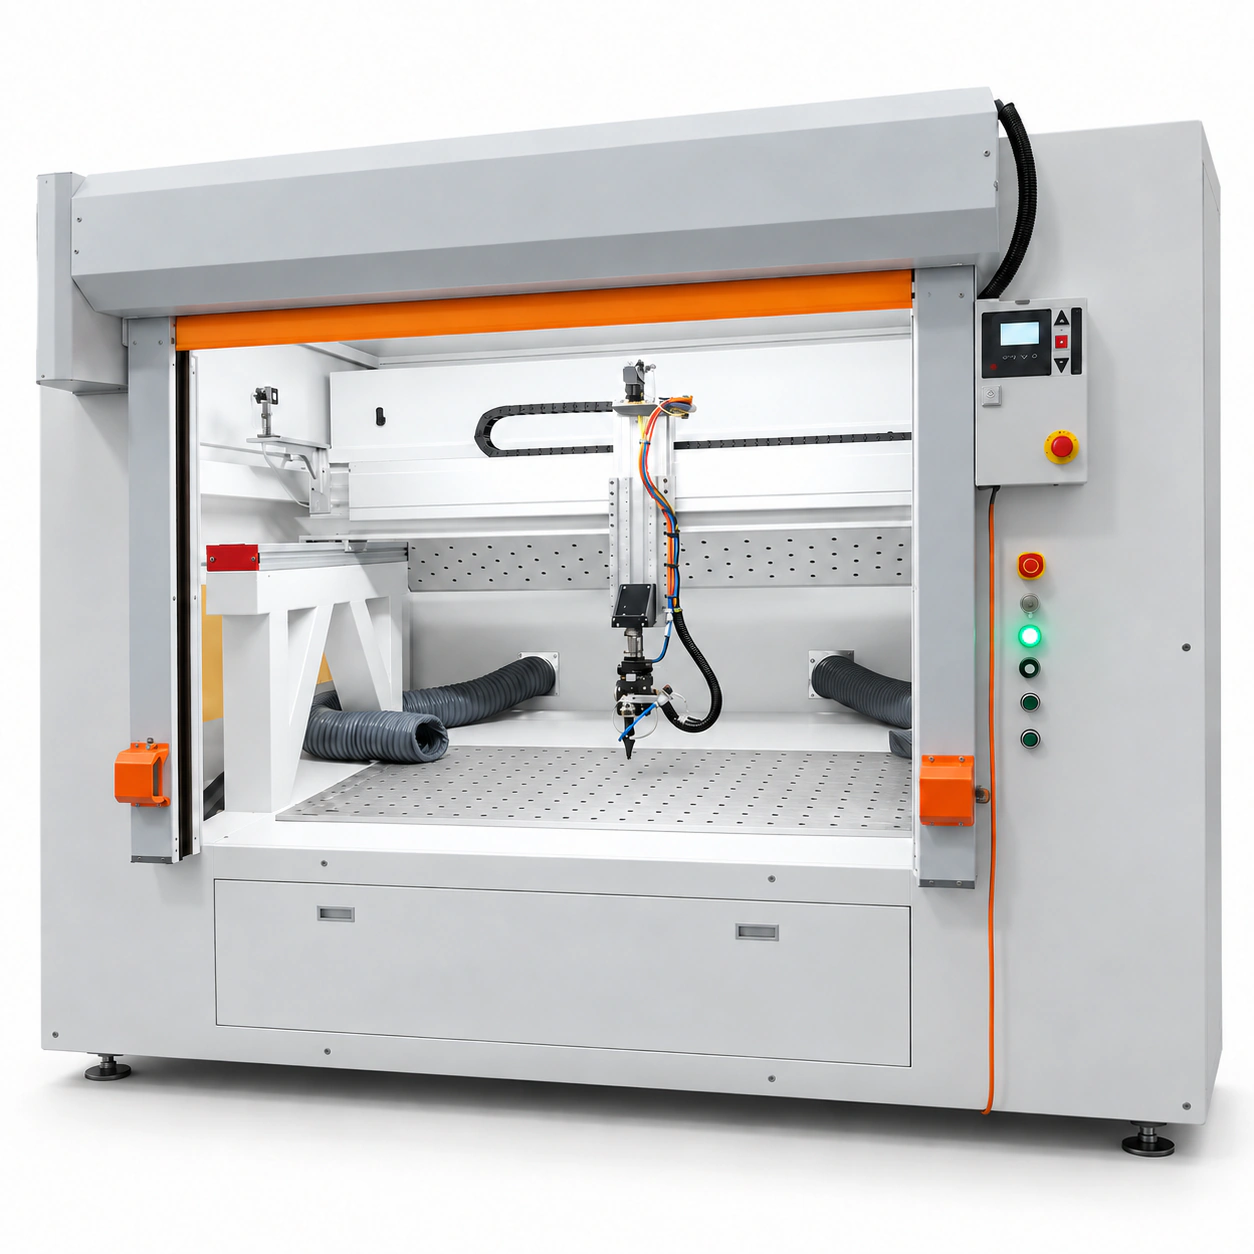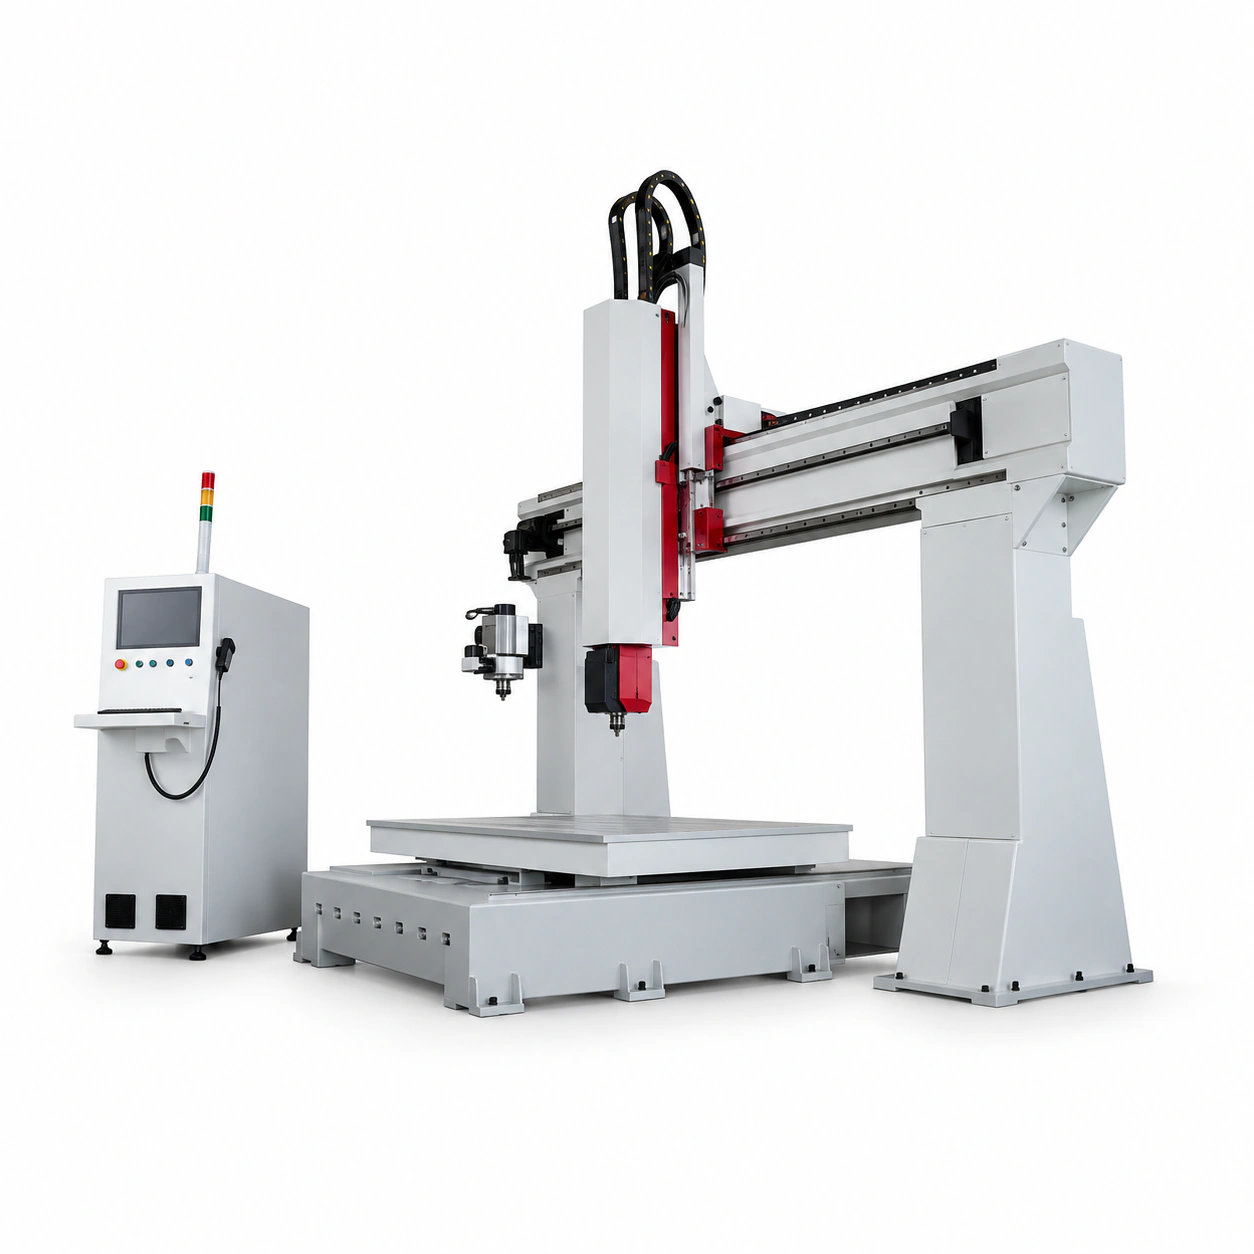
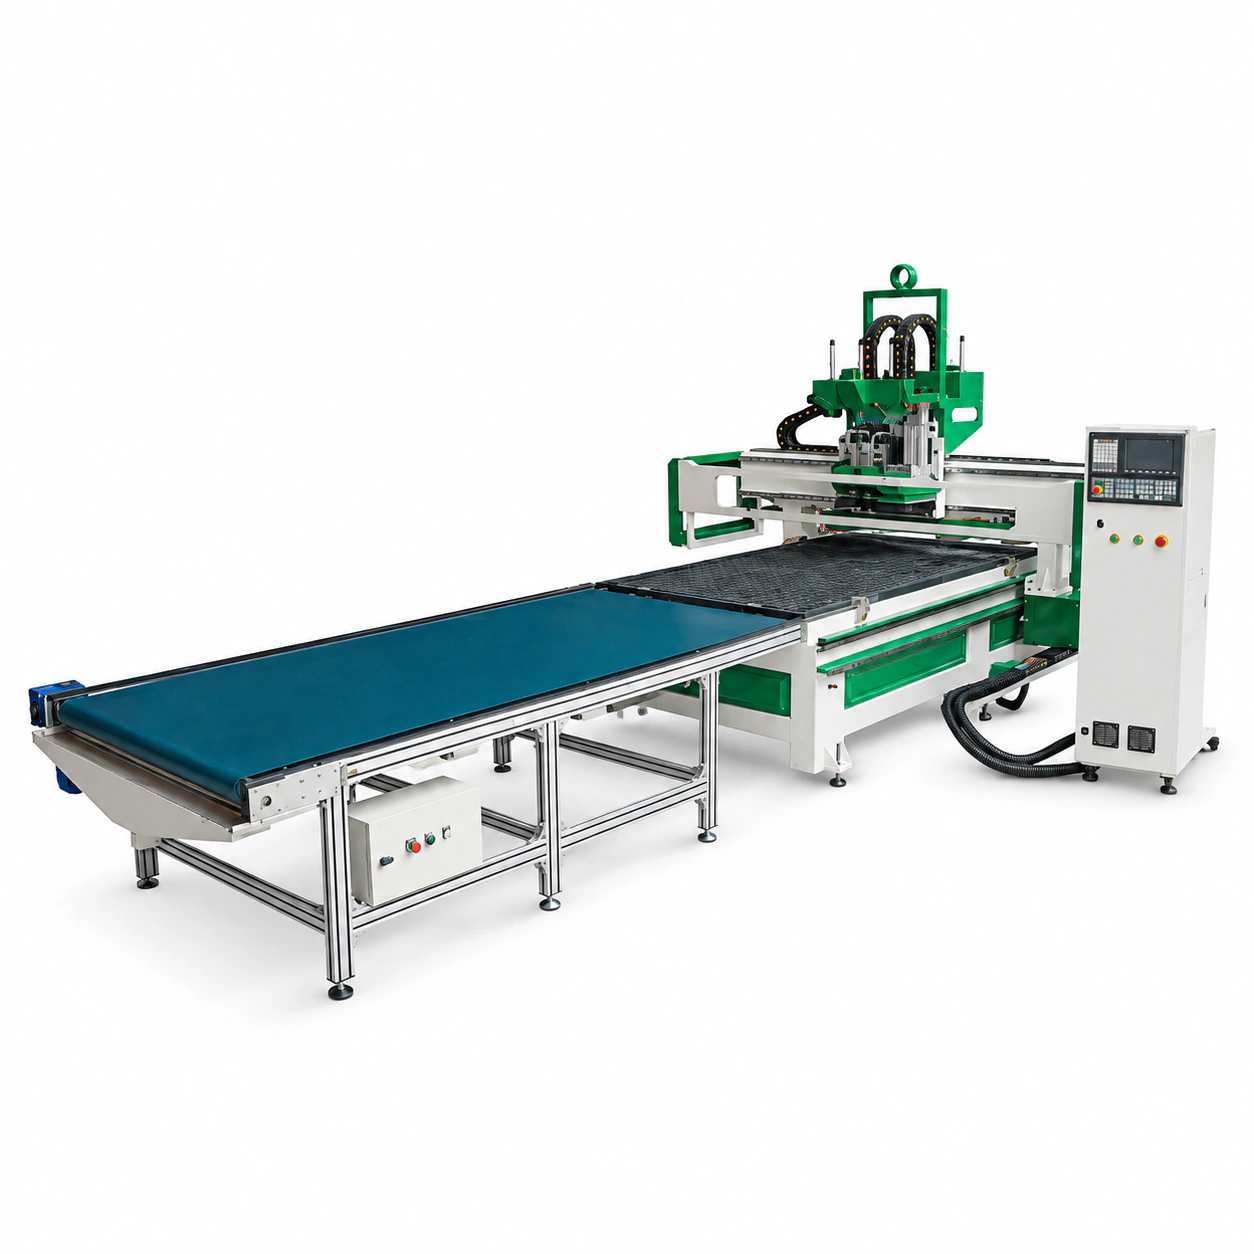
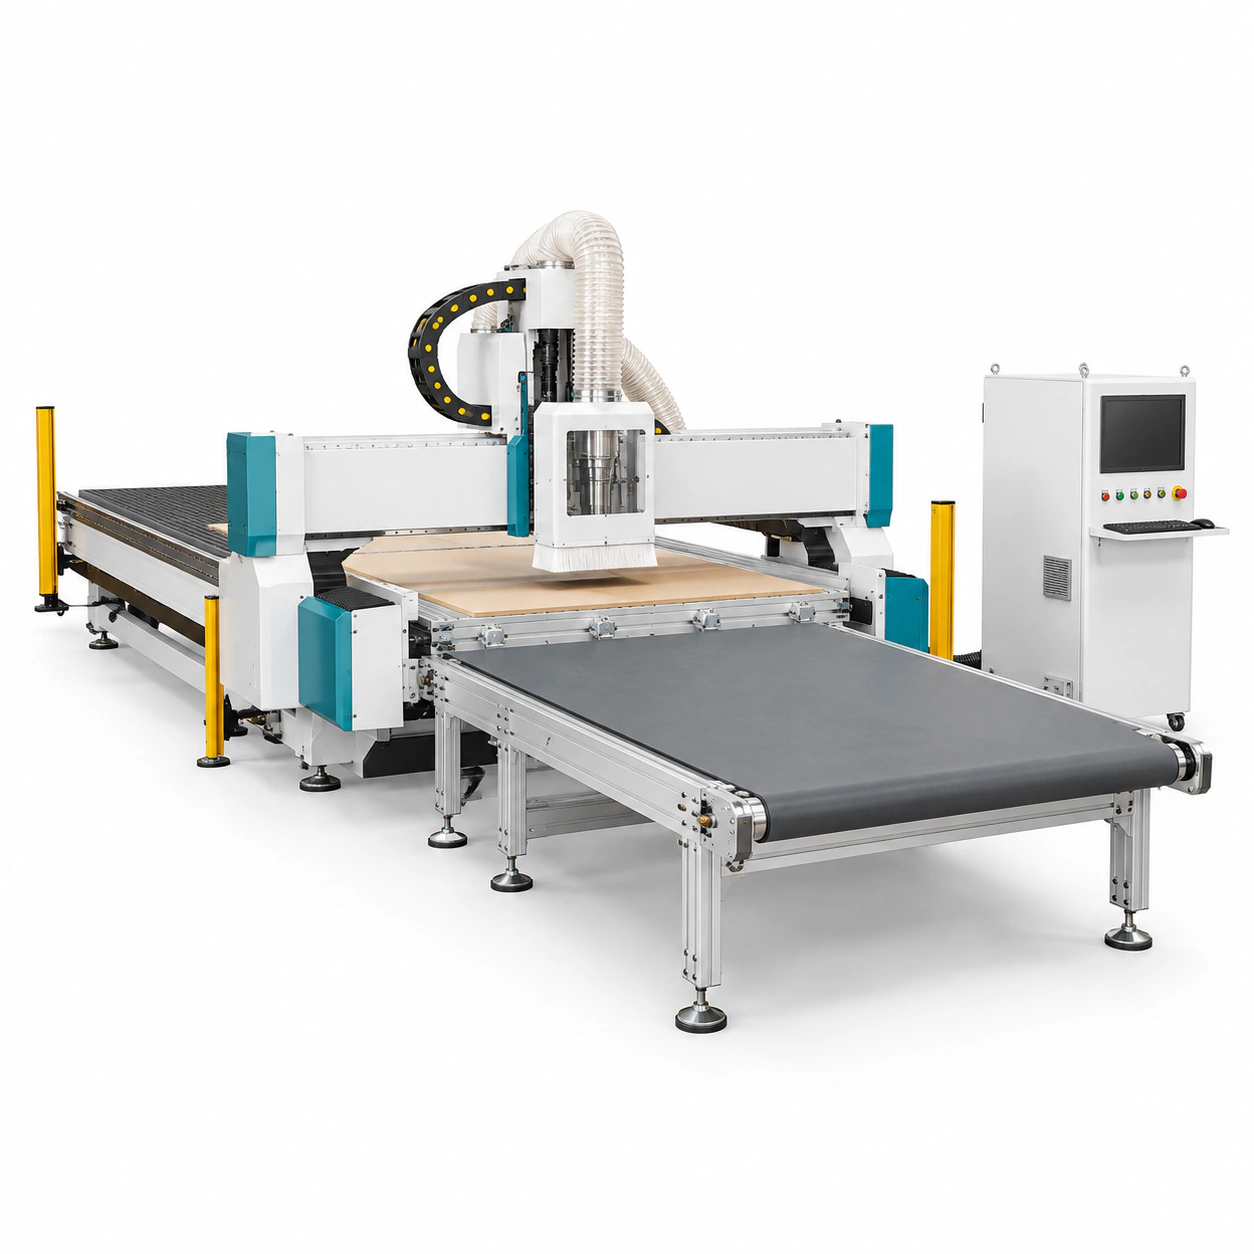
板式家具开料设备,应按照板材、孔槽工序、订单批量和后续封边组装流程选择。重点不是单独追求切割速度,而是让加工后的板件尺寸、孔位、标识和流转方式适合生产。先梳理工序,再确定主轴、钻孔、换刀与上下料配置。
先画出板件从图纸到组装的路线
通常需要考虑设计拆单、排版、开料、孔槽加工、分拣、封边与组装。不同工厂的顺序和设备分工并不相同,应按实际情况记录,尤其要看哪些环节需要二次定位和重复搬运。
某些板件可能需要侧面孔、特殊连接槽或背面加工。不能因为设备能切出轮廓,就认为所有孔槽都能在一次装夹中完成;需要逐项核对刀具方向、加工面与辅助工序。
将订单特点对应到配置
| 订单特点 | 选型关注 | 验证方法 |
|---|---|---|
| 板件尺寸多、数量少 | 排版软件、换单与定位 | 按一组混合订单试加工 |
| 多孔多槽、工具变化多 | 钻孔与自动换刀配置 | 检查孔槽完整性及切换时间 |
| 连续批量、搬运频繁 | 上下料和分拣衔接 | 记录完整生产循环 |
| 薄板或小尺寸板件多 | 吸附与小件固定 | 观察加工末段是否稳定 |
软件和板件信息同样需要核对
核对设计或拆单软件输出是否能进入设备使用的加工流程,确认单位、刀具规则、孔位和标签信息。软件连接并不是简单把文件拷进去,还需要检查后处理与实际设备配置是否对应。
排版利用率要在真实订单下比较。为了多排几个零件而增加装夹难度或后续修整,可能使整体成本上升。板件编号、方向与流转记录也应清楚,防止合格板件在后续工序混料。
用整柜板件测试,而不是只切一块板
采购测试可以选一组具有代表性的柜体板件,完成轮廓、孔槽和必要标识,再核对能否进入封边与组装。记录每个环节的等待和返工,有助于判断增加设备配置究竟解决了哪个瓶颈。
常见问题
开料设备能直接完成所有家具孔位吗?
取决于钻孔单元、刀具方向和工件加工面。有些侧孔或特殊孔位仍需要配套工序。
只看每天能加工多少张板可以吗?
需要同时说明板材、图案、孔槽数量、合格标准和上下料条件,否则产能数字不可直接比较。
小批量定制最应关注什么?
换单准备、软件流程、材料利用、分拣与装夹的便利性,往往值得与切削速度一起评估。
通用技术参考
以下资料用于理解通用技术概念,不能替代杰雕具体设备资料、工艺确认与样件验证。
杰雕设备选型咨询
板式家具厂可向杰雕提供一组典型柜体板件和现有工艺流程,沟通开料、孔槽与上下料配置。以整套板件的加工和流转结果作为比较依据,选型更贴近生产。
杰雕是广州市雕宝数控设备有限公司旗下品牌。欢迎提供材料、尺寸、图纸及加工要求,沟通适合的设备方向与配置。
咨询品牌:杰雕
手机:15818838198